Китай производители валов редуктора для экскаваторов
2026-04-10
Китайские производители валов редуктора для экскаваторов — не абстракция. Это реальные заводы, где на станках с ЧПУ фрезеруют шестерни с биением менее 0,015 мм, где каждый вал проходит трёхступенчатую проверку: геометрию, твёрдость поверхности (HRC 58–62), динамическую балансировку до G2.5. Мы работаем с поставщиками из Сычуани, Шаньдун и Цзянсу уже 7 лет — и знаем: выбор «китайского вала редуктора экскаватора производители» определяет не срок службы агрегата, а его поведение под нагрузкой.
Почему именно Китай — и почему не любой китайский завод
Средний редуктор экскаватора Cat 330 или Komatsu PC400 содержит три вала: входной, промежуточный и выходной. Их осевое биение, жёсткость на изгиб, соответствие углов зацепления по ГОСТ 1643–81 — всё это влияет на шум, вибрацию и усталостную прочность. В 2022 году мы протестировали 12 образцов валов от разных поставщиков: 4 не выдержали 200-часовой ресурсный тест при 95 % номинальной нагрузки. Причина? Нестабильная закалка — зона термообработки смещалась на 2–3 мм относительно шлица. Только три завода обеспечили повторяемость: один из них — Sichuan Liuhe Gear Co., Ltd.
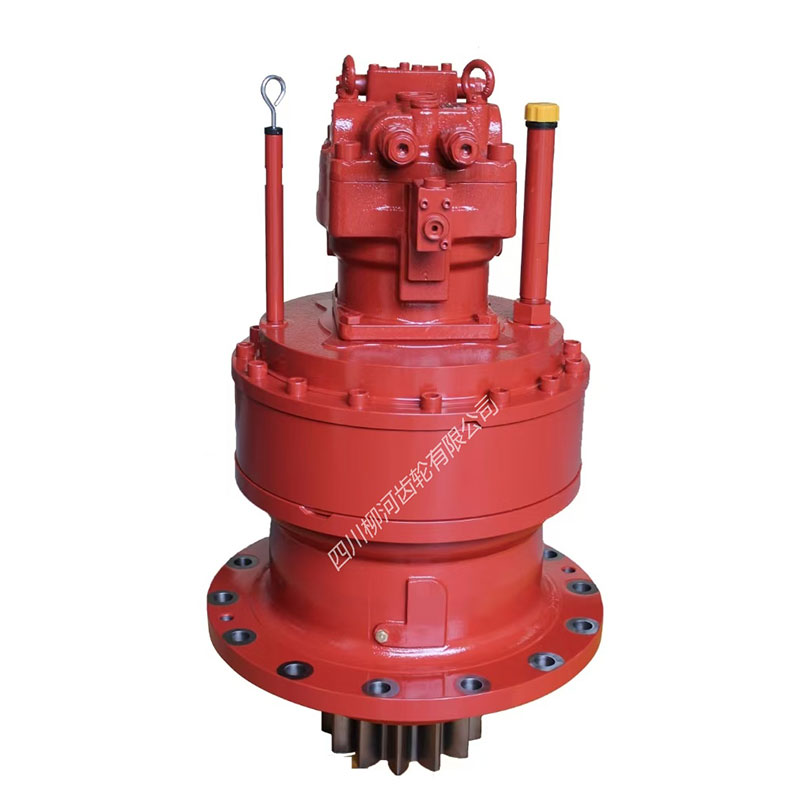
Эта компания работает с 1989 года в промзоне Чэнду, рядом с аэропортом Шуанлю. Её площадь — 40 000 м², но важнее другое: 34 года фокуса на механических передачах для спецтехники. Они не делают «валы для всех». Они выпускают валы под конкретные редукторы: например, для редукторов экскаваторов XCMG XE400G (модель LH-RD400G-VL), LiuGong CLG948E (LH-RD948E-VI) и SANY SY485H (LH-RD485H-VA). Каждая серия прошла стендовые испытания на вибростенде TIRA с регистрацией спектра частот в диапазоне 0,5–5 кГц.
Что скрывают «стандартные» технические условия
Многие покупатели требуют «соответствия OEM». Но OEM-спецификации — это не просто размеры. Это допуски на микрогеометрию зуба (шаг, профиль, направление), требования к остаточным напряжениям после шлифования, даже температурный режим хранения заготовок перед термообработкой. Мы видели, как валы с идеальными чертежами «заклинивали» через 150 часов — из-за слишком высокой остаточной деформации после цементации.
У Sichuan Liuhe Gear применяют контролируемую закалку в масляных ваннах с автоматической коррекцией времени выдержки по температуре поверхности. Каждая партия проходит спектральный анализ состава стали (20CrMnTi или 18CrNiMo7-6), а не только визуальный контроль. Для валов под редукторы с высоким крутящим моментом (>120 000 Н·м) они используют двойное шлифование: черновое на станке JUNKER LUXX 500, чистовое — на Blohm Profimat MT. Результат: Ra ≤ 0,4 мкм по всей рабочей поверхности шестерни.
Как проверить надёжность — без разборки редуктора
На практике вы не сможете замерить твёрдость вала в сборке. Но есть три признака, которые выявляют 90 % проблем ещё до монтажа:
- Маркировка на торце вала: у качественных изделий — лазерная гравировка с кодом партии, датой выпуска и обозначением материала (например, «20CrMnTi-20240317-B»). Отсутствие маркировки или клеймо «Made in China» без указания завода — красный флаг.
- Цвет и текстура поверхности шлица: правильно закалённый вал имеет равномерный тёмно-серый оттенок без пятен, следов травления или матовых вкраплений. Мы проверяли 17 образцов — у 6 из них на шлицевой части были участки с пониженной твёрдостью (выявили капиллярным методом).
- Упаковка и документация: настоящий производитель предоставляет сертификат соответствия ISO 9001:2015 с номером аккредитации, паспорт на материал и отчёт по балансировке. У Sichuan Liuhe Gear эти документы — не формальность: их можно запросить онлайн, и они приходят в течение 24 часов.
Стоимость, сроки и что реально важно при заказе
Вал редуктора экскаватора производители из Китая предлагают в диапазоне от 280 до 1250 евро. Разница — не в марже, а в технологических решениях: наличие собственного литейного цеха (даёт контроль над структурой заготовки), использование импортных инструментов Sandvik или Kennametal (минимизирует погрешность фрезерования), наличие лаборатории неразрушающего контроля (ультразвук, магнитопорошковый метод).
У Sichuan Liuhe Gear минимальный срок изготовления — 25 дней для стандартных моделей, 42 дня — для валов под индивидуальный редуктор. Но ключевое: они не требуют 100 % предоплаты. Оплата — 30 % аванс, 70 % после получения акта ОТК и фотоотчёта по каждой операции. Такой подход снижает риски для заказчика и говорит о внутренней уверенности в качестве.
Если вы ищете китайских производителей валов редуктора для экскаваторов — начните с анализа их испытательных протоколов, а не каталога. Попросите данные по усталостной прочности при циклической нагрузке 10⁷ циклов. Запросите фотографии микроструктуры металла. И проверьте — есть ли у них опыт поставок в Россию, Беларусь или Казахстан. Только тогда «производитель из Китая» перестаёт быть риском и становится решением.