Китай: инновации в ремонте редукторов экскаваторов?
2026-03-01
Когда слышишь про ?китайские инновации в ремонте?, многие сразу думают про дешёвые запчасти и копирование. Но на деле, за последние лет 5-7 картина сильно поменялась. Речь уже не просто о замене шестерни, а о комплексном подходе к восстановлению узла, где ключевое — это долговечность после ремонта, сравнимая с новым агрегатом. И здесь Китай показывает довольно неожиданные подходы.
От копий к собственным решениям: эволюция подхода
Раньше, лет 10 назад, всё держалось на reverse engineering. Сняли, обмерили, сделали похожую деталь. Проблема была в металле и термообработке. Деталь ставишь, а она через 500 моточасов сыпется. Сейчас же многие китайские производители, особенно те, кто работает на внутренний рынок тяжёлой техники, вышли на другой уровень. Они не просто повторяют контур зуба, а пересматривают саму геометрию зацепления, подбирают альтернативные марки сталей под конкретные условия эксплуатации. Это уже не ремонт, а модернизация в процессе восстановления.
Взять, к примеру, распространённую проблему с разрушением зубьев солнечной шестерни в планетарных редукторах экскаваторов. Стандартный ?ремонт? — это замена на аналог. Но китайские инженеры, с которыми приходилось общаться, стали предлагать вариант с изменённым углом наклона зуба и увеличенным радиусом галтели. Не радикально, но на 15-20% повышает усталостную прочность. Это рождается из анализа поломок, а не из учебника.
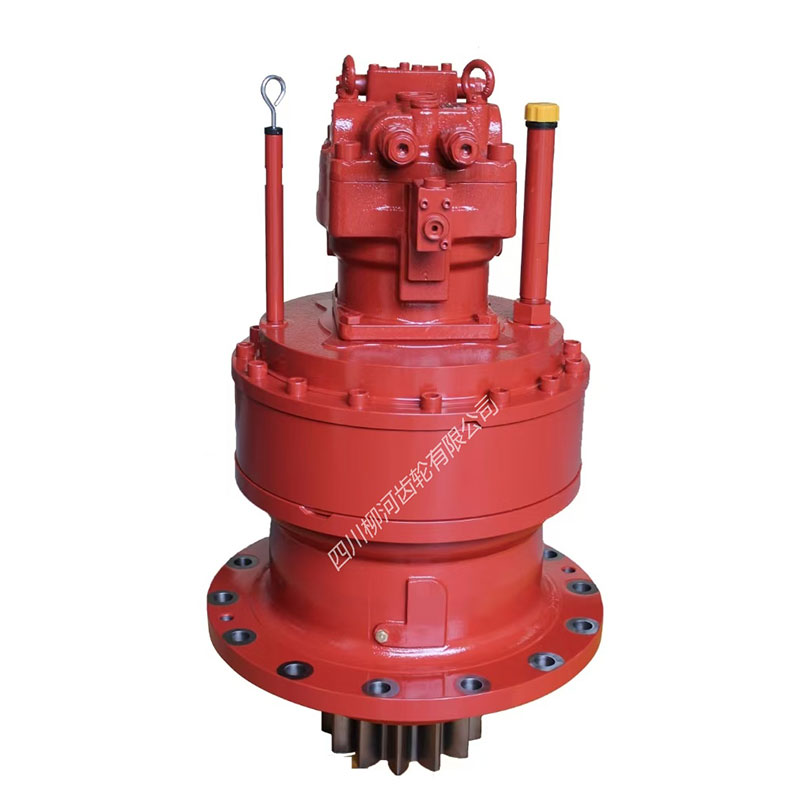
Ключевую роль здесь играют компании с длинной историей, которые прошли путь от простого литья до полного цикла. Как, например, Sichuan Liuhe Gear Co., Ltd. (https://www.sclhgears.com). Они с 1989 года в отрасли, и их эволюция показательна: начинали с простых шестерён, а сейчас производят редуктор экскаватора в сборе и сложные осевые коробки. Такие производители имеют свои лаборатории для контроля металла, стенды для испытаний узлов. Их подход к ?ремонту? часто означает поставку готового, усовершенствованного узла в сборе, который по характеристикам превосходит изношенный оригинал.
Инновации в процессе: диагностика и восстановление посадочных мест
Одна из самых больших головных болей при ремонте редуктора — это изношенные посадочные места под подшипники и сальники в картере. Классическое решение — расточка и установка ремонтных втулок. В Китае сейчас активно продвигают технологии лазерной наплавки с последующей механической обработкой прямо на месте, без снятия картера со спецтехники. Звучит прогрессивно, но на практике есть нюансы.
Пробовали работать с одной такой мобильной установкой. Идея гениальная: приехал, наплавил, проточил. Но всё упирается в качество присадочного материала и контроль температуры, чтобы не ?повело? чугунный картер. После пары не совсем удачных попыток с локальными производителями оборудования, пришли к выводу, что для критичных узлов надёжнее всё же снимать и отдавать на стационарный комплекс вроде того, что есть у крупных заводов. У них и вакуумная дегазация металла, и контролируемый подогрев. Это даёт предсказуемый результат.
Здесь как раз видна разница между маркетинговой ?инновацией? и реально работающей технологией. На сайте Sichuan Liuhe Gear прямо указано, что они занимаются полным циклом — от R&D до производства. Это подразумевает, что у них есть возможность не только сделать новую деталь, но и научно обосновать, как и чем восстанавливать старую. Например, для ответственных валов они могут предложить не просто наплавку, а конкретную марку порошка и режим обработки, которые обеспечат нужную твёрдость и адгезию с основным металлом.
Материалы — основа долговечности
Без правильного металла все инновации бессмысленны. Китай давно перестал быть синонимом плохой стали. Многие ремонтные мастерские, особенно сервисные центры крупных брендов китайской техники (SDLG, XCMG, SANY), используют для ответственных деталей редукторов стали типа 18CrNiMo7-6 или 20CrMnTiH, но со своими коррективами в химсоставе и, что критично, в процессе цементации и закалки.
Был случай: заказали партию шестерён сателлитов у локального поставщика под ремонт редуктора Hitachi. Металлографический анализ показал, что глубина упрочнённого слоя даже чуть больше, чем у оригинала, а структура мартенсита более мелкая и однородная. Это говорит о продвинутом контроле за процессом термообработки. Деталь отработала свой ресурс полностью. Секрет часто кроется в современном оборудовании — итальянские печи, немецкие линии газовой цементации, которые сейчас массово закупают китайские заводы.
При этом, есть и обратная сторона. На рынке полно более дешёвых альтернатив, где экономят на вакууме в печи или на времени диффузии углерода. Визуально деталь не отличить, а на торце зуба под микроскопом видна сетка карбидов, которая приведёт к выкрашиванию. Поэтому сейчас ?инновация? для ремонтника — это не сама деталь, а доступ к надёжному поставщику с прозрачным производством. Вот почему многие идут на прямое сотрудничество с производителями вроде Liuhe Gear, которые сами всё контролируют от слитка до зубофрезеровки.
Практика сборки и контроль качества
Самый продвинутый компонент можно убить неправильной сборкой. Здесь китайский подход стал более системным. Если раньше редуктор собирали ?на глазок? и по монтажным высотам, то сейчас в серьёзных ремонтных хабах используют измерительные стенды для проверки пятна контакта зубьев ещё до заливки масла. Это прямая калька с практики OEM-заводов, но адаптированная для ремонта.
Интересный момент — калибровка предварительного натяга подшипников. Для многих редукторов экскаваторов это критичный параметр. Вместо динамометрических ключей (которые тоже нужны) стали применять ультразвуковые измерители натяга. Прибор измеряет изменение скорости звука в металле внутреннего кольца подшипника при его растяжении от затяжки. Это позволяет выставить натяг с точностью до процента. Видел такое в одном сервисе в Сучжоу — оборудование немецкое, но методику и допуски они подбирали сами под каждый тип редуктора, методом проб и ошибок.
Неудачи тоже были поучительными. Пытались внедрить систему автоматической затяжки гаек фланцев с записью кривой ?момент-угол?. Но столкнулись с тем, что старые, уже побывавшие в ремонте картеры имеют микродеформации, и идеальная кривая из учебника не работает. Пришлось разрабатывать эмпирические поправочные коэффициенты. Это и есть та самая ?инновация на месте? — не гламурная, но решающая реальную проблему.
Экономика ремонта vs. замена: где инновации выгодны?
Всё упирается в стоимость простоя машины. Инновационный ремонт с применением улучшенных материалов и точной диагностики стоит дороже обычной замены на контрактный узел. Но он становится оправдан, когда речь идёт о редких или снятых с производства моделях экскаваторов, или когда нужно гарантировать повышенный ресурс для работы в экстремальных условиях (например, в карьере).
Китайские компании научились гибко предлагать решения. Могут поставить и готовый редуктор в сборе (как это делает Sichuan Liuhe), и комплект для капитального ремонта с улучшенными шестернями, и провести восстановление посадочных мест по предоставленным чертежам. Их сила — в широком охвате технологий и способности масштабировать решение, делая его в итоге экономически выгодным.
Итог такой: инновации Китая в ремонте редукторов — это не про единичные технологические прорывы, а про системное внедрение производственных практик OEM-уровня в ремонтный сектор. Это переход от философии ?починить, чтобы работало? к философии ?восстановить, чтобы работало дольше и надёжнее оригинала?. И этот переход подкреплён серьёзной промышленной базой, как у тех же производителей зубчатых колёс и шестерён с 30-летним стажем. Для практика это значит появление новых, более надёжных вариантов для решения старых проблем, но и необходимость глубже вникать в предлагаемые технологии, отделяя реальные возможности от маркетинга.