Китай: ваза редуктор завод инновации?
2026-03-23
Когда слышишь ?Китай? и ?редуктор? в одном предложении, многие сразу думают о масштабах, о количестве. Но ваза… ваза-то тут при чём? Это не опечатка, а скорее метафора, которая у нас в кругах иногда всплывает: хрупкая с виду, но сложной формы, требующая ювелирной точности в создании. Вот и с редукторами та же история — кажется, железка и железка, но внутри — целый мир. И главное заблуждение, с которым я сталкивался лет десять назад, — что китайские заводы только копируют и гонят объём. Сейчас уже не так, особенно если говорить о серьёзных игроках, которые вросли в глобальные цепочки. Инновации тут — не про громкие слова на выставках, а про ежедневную борьбу за микрон, за стойкость стали, за то, чтобы узел прожил в экскаваторе не на час дольше, а на сезон. Давайте разбираться без глянца.
От ?железок? к системам: как меняется подход
Раньше действительно было: пришёл чертёж, сделали. Сейчас же многие китайские производители, особенно те, что работают с европейскими или японскими машинами, вынуждены думать как системные интеграторы. Не просто выточить шестерню, а понять, как она поведёт себя в паре с подшипником от другого поставщика, как термообработка повлияет на шумность всего редуктора в сборе. У нас был случай с одним заводом — не буду называть — пытались сделать корпус редуктора для горной техники легче. Перешли на другой сплав, всё просчитали, протестировали отдельные компоненты. А на стендовых испытаниях под нагрузкой появилась вибрация, которой не должно было быть. Оказалось, проблема в геометрии посадочных мест под крышки, её не учли при смене материала. Мелочь? Нет, полгода доработок.
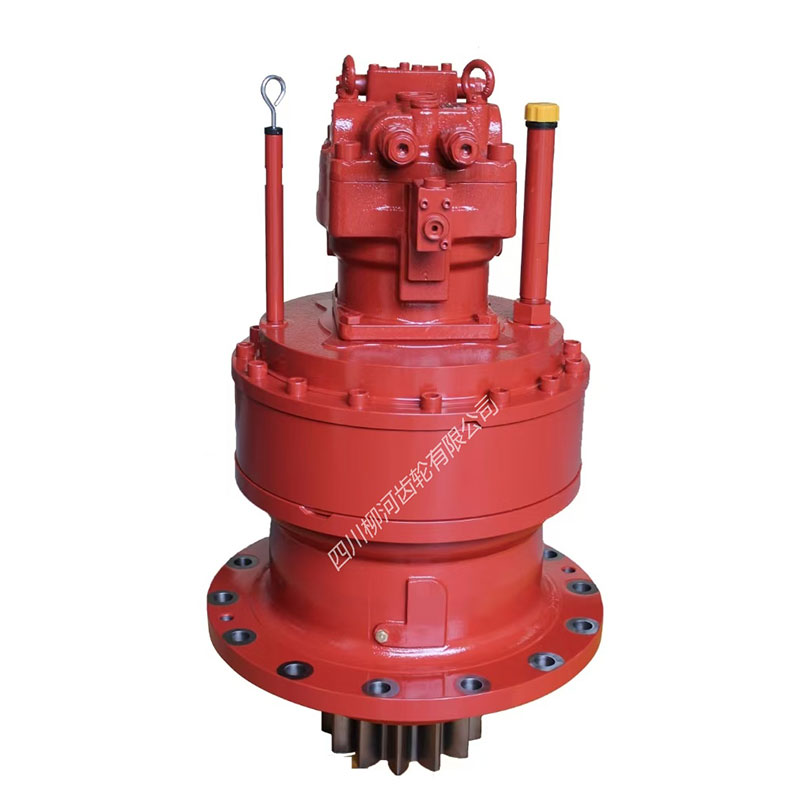
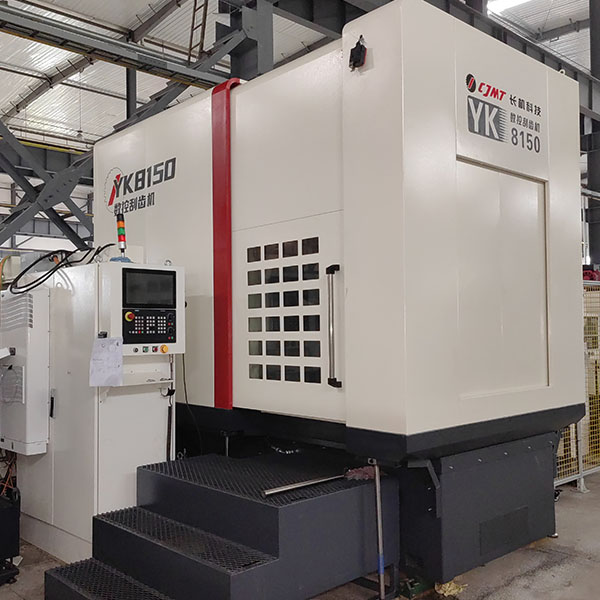
Именно поэтому компании, которые выросли из цехов по обработке металла в полноценные инженерные центры, сейчас нарасхват. Вот, к примеру, Sichuan Liuhe Gear Co., Ltd. (https://www.sclhgears.com). Они базируются в Чэнду, работают с 1989 года. Когда смотришь на их сайт, видишь не просто список станков, а акцент на НИОКР для механических трансмиссий. Это уже показатель. Они делают и зубчатые венцы для КПП, и редукторы в сборе для экскаваторов, и даже шестерни для ветрогенераторов — это совершенно разные по требованиям и динамике нагрузки продукты. Чтобы тут удержаться, одной ?вазой?-точностью не обойтись, нужна глубокая инженерная проработка.
Что я подразумеваю под инновациями в таком контексте? Часто это не прорывные технологии, а оптимизация. Например, внедрение сквозного цифрового контроля на всех этапах — от поковки до финишной шлифовки зуба. Чтобы данные по каждой детали были в системе, и если на сборке возникает проблема, можно было отследить, на каком именно станке и в какой партии материала было отклонение. У Liuhe, судя по их площадям (40 000 кв. м — это серьёзно), должны быть такие возможности. Без этого сегодня сложно конкурировать по качеству.
Материалы и обработка: где кроется настоящая битва
Сердце любого редуктора — это зубчатая пара. Можно иметь идеальный чертёж, но испортить всё на этапе термообработки. Раньше слабым местом многих заводов была именно непредсказуемость материала. Партия стали одна, а характеристики после закалки — разные. Сейчас лучшие производители работают с металлургическими заводами по спецзаказам, разрабатывают собственные режимы цементации, нитроцементации. Цель — получить не просто твёрдый поверхностный слой, а плавный градиент твёрдости от поверхности к сердцевине. Это даёт и износостойкость, и сопротивление усталостному излому.
Ветроэнергетика — здесь показательный пример. Шестерня для редуктора ветрогенератора работает в условиях переменных, ударных нагрузок, часто в труднодоступных местах. Её замена — это колоссальные простой и затраты. Поэтому ресурс здесь считается не в часах, а в десятилетиях. Китайские заводы, которые вышли на этот рынок, вынуждены были подтянуть свою металлографию и контроль чистоты стали до мирового уровня. Это не та история, где можно сэкономить на сырье.
Обработка зуба — отдельная песня. Шевингование, хонингование, шлифование — каждый метод для своих задач. Например, для высоконагруженных шестерен коробки передач строительной техники после термообработки часто идёт шлифование зуба. Но оно может вызвать прижоги — микрооплавления поверхности, которые становятся очагами трещин. Поэтому сейчас всё чаще комбинируют: предварительную чистовую обработку, термообработку, затем финишное хонингование для снятия напряжений и создания идеальной микрогеометрии поверхности. Это дорого, требует высокоточного оборудования и, главное, понимания, зачем это нужно. Видимо, поэтому в ассортименте Sichuan Liuhe выделены именно эти сложные категории продукции — осевые редукторы, шестерни для КПП. Без продвинутой постобработки там делать нечего.
Сборка и испытания: момент истины
Можно сделать идеальные детали, но собрать редуктор с перекосом. Сборка — это не просто ?свинтить?. Это контроль предварительного натяга подшипников, точность центрирования валов, правильное нанесение и дозировка смазки. На современных заводах участки сборки для критичных продуктов часто имеют климатический контроль (температура, чистота), чтобы минимизировать влияние теплового расширения и загрязнений.
Испытания — вот что отделяет кустарщину от завода. Редуктор для экскаватора в сборе, который упоминает в своей продукции Liuhe, не может уйти без обкатки под нагрузкой. Речь не о пятиминутной проверке, а о цикличных тестах, имитирующих реальные рабочие режимы: резкий старт, ударная нагрузка, работа на максимальном крутящем моменте. Записываются вибрации, температура, шум. Часто на этом этапе и вылезают ?детские болезни? конструкции или технологии сборки.
Помню, посещал один завод лет пять назад. Они гордились новым испытательным стендом. Но когда присмотрелся, увидел, что датчики вибрации стоят не на корпусе редуктора, а на раме стенда. Все данные были, по сути, некорректны. Это пример, когда формальность есть, а сути нет. Сейчас, надеюсь, такого меньше. Инновация в испытаниях — это не купить самый дорогой стенд, а разработать регламент, который действительно отсекает брак и прогнозирует ресурс. Это интеллектуальная собственность, которую не афишируют.
Логистика и кастомизация: скрытый драйвер роста
Инновации на заводе — это хорошо, но если ты не можешь гибко реагировать на запросы рынка, всё бесполезно. Тренд последних лет — уменьшение партий и увеличение номенклатуры. Клиенту нужен не ?редуктор вообще?, а редуктор под конкретную модификацию погрузчика или станка, часто с уникальным посадочным местом.
Здесь цифровизация помогает не только в цеху, но и в коммерции. Возможность быстро сделать 3D-модель, обсудить её с клиентом онлайн, внести правки и запустить в производство малой серией — это конкурентное преимущество. Судя по тому, что завод Sichuan Liuhe работает с 1989 года и до сих пор на рынке, они умеют адаптироваться. Такие компании часто вырастают из субпоставщиков крупных государственных предприятий, проходя школу жёстких требований, а потом выходят на самостоятельный рынок.
Ещё один момент — логистика готовой продукции. Тяжёлые редукторы — дорогая в перевозке штука. Оптимизация упаковки, чтобы избежать повреждений при морской перевозке, расчёт креплений в контейнере — это тоже часть работы. Нередко именно проблемы на этом финальном этапе портили отношения с заказчиком, даже если сам продукт был безупречен. Опытный завод всегда имеет протоколы упаковки и отгрузки для разных регионов.
Взгляд вперёд: что дальше?
Куда движется отрасль? Электрификация — это большой вызов для производителей классических редукторов. В электромобилях и электроприводах строительной техники требования к передачам другие: высокие скорости вращения, другой характер нагрузок, повышенные требования к шумности. Но это же и возможность. Кто-то должен делать эти высокооборотные шестерни. И здесь опять на первый план выходит прецизионная обработка и новые материалы.
Другое направление — интеллектуальные редукторы, со встроенными датчиками температуры, вибрации, которые могут передавать данные о своём состоянии. Это уже не просто ?железо?, а мехатронный узел. Пока это скорее экзотика для особых применений, но тренд понятен. Заводу, который хочет остаться в игре, придётся обзаводиться компетенциями в области электроники и софта.
Так что, возвращаясь к заголовку. ?? — да, но с большими оговорками. Инновации здесь — это не революция, а эволюция. Это ежедневная, рутинная, часто невидимая со стороны работа по улучшению процессов, материалов, контроля. Это переход от философии ?сделать дешевле? к философии ?сделать надёжнее и точно в срок?. И компании вроде ООО Сычуань Люхэ Шестерня, с их более чем 30-летним опытом в НИОКР и производстве именно деталей трансмиссий, — хороший пример этого пути. Они — не про ?вазу? как хрупкую диковину, а про ?вазу? как сложное изделие, где ценность создаётся глубиной проработки каждой детали. Именно такие игроки и формируют сегодня новое лицо китайского машиностроения — не столько количеством, сколько пониманием сути.