Заказать сделать поворотное устройство быстро и недорого
2026-08-05
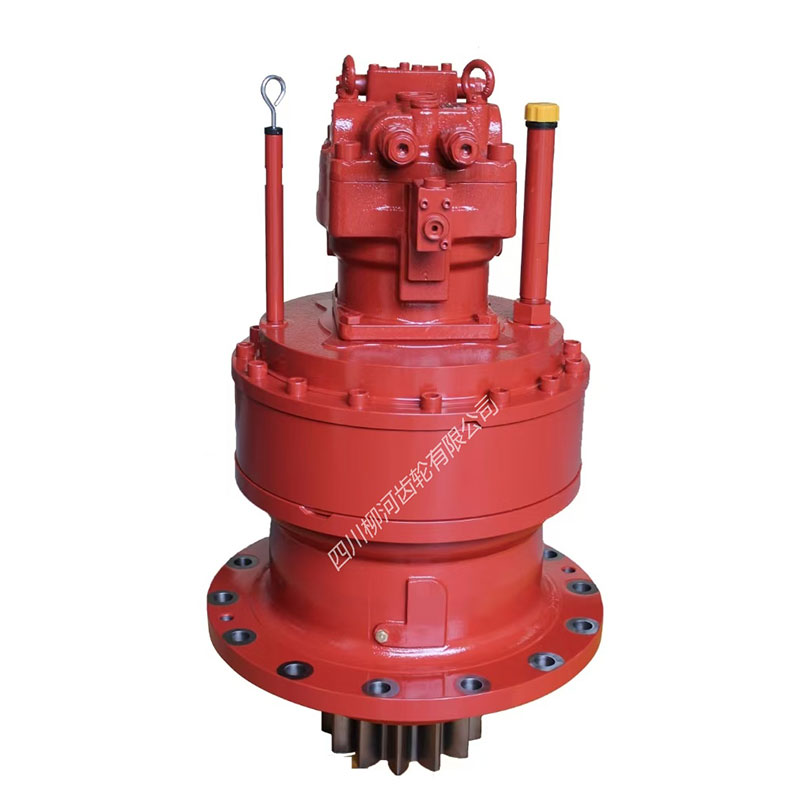
Заказать сделать поворотное устройство — задача, с которой сталкиваются инженеры, сервисные интеграторы и закупщики промышленного оборудования ежедневно. Но «заказать» — не просто нажать кнопку. Это выбор партнёра, который понимает: поворотный узел — не отдельная деталь, а критически важный элемент всей кинематической цепи. Он должен выдерживать осевые нагрузки до 120 кН, обеспечивать позиционирование с точностью ±0,1°, работать без отказов в условиях пыли, вибрации и перепадов температур от –25 °C до +70 °C. И именно здесь большинство заказчиков теряют время: ждут 3–4 месяца, пересчитывают чертежи трижды, получают образцы с отклонением профиля зуба более чем на 15 мкм.
Почему поворотные устройства часто не соответствуют ожиданиям
Мы фиксируем три типичных сценария провала. Во-первых — подбор по габаритам без учёта крутящего момента на выходном валу. Например, модель LHA021B выдаёт 2100 Н·м при 1,5 об/мин, но если в расчёте взять только диаметр фланца — мотор будет перегреваться уже через 8 часов непрерывной работы. Во-вторых — игнорирование требований к балансировке ротора. Устройства серии LHA проходят динамическую балансировку по классу G2.5 (ISO 1940), но при замене на аналог без сертификата вибрация возрастает на 40–60 %, что напрямую сокращает ресурс подшипников ведущей опоры. В-третьих — попытки адаптировать стандартное устройство без согласования с производителем. У нас был случай: клиент установил LHA025F в башенный кран, не проверив совместимость с его системой управления. Результат — ложные срабатывания датчика положения из-за несоответствия сигнала обратной связи (оптопара vs. энкодер).
Как Sichuan Liuhe Gear Co., Ltd. решает эти проблемы на практике
Компания не просто выпускает поворотные двигатели в сборе — она проектирует их как системные решения. На этапе запроса мы запрашиваем не только габариты и мощность, но и параметры нагрузочного цикла: частоту поворотов в час, длительность удержания в крайнем положении, допустимые значения ударных моментов. Только после этого начинается проектирование — с выбора материала заготовки (сталь 42CrMo4 или 18NiCrMo5 в зависимости от режима), термообработки (цементация + закалка до HRC 58–62), шлифования зубьев по 6-му классу точности (DIN 3962) и окончательной проверки на координатно-измерительной машине Zeiss CONTURA G2.
Вот как это работает на примере реального заказа:
Что даёт заказчику полный производственный цикл
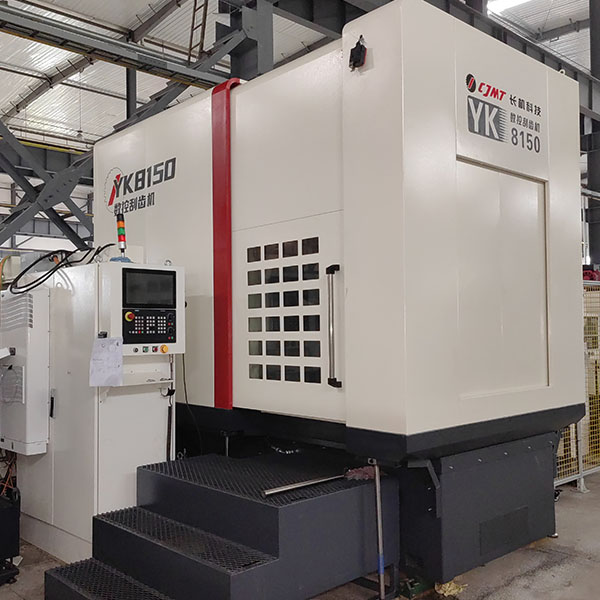
У Sichuan Liuhe Gear Co., Ltd. нет сторонних поставщиков для ключевых операций. Заготовка, зубонарезание, термообработка, шлифование, сборка, контроль — всё происходит на одной площадке в Чэнду. Это исключает риски несогласованности технологических процессов. Например, при внешней термообработке часто возникают микротрещины в зоне перехода от зуба к ступице — их невозможно выявить визуально, но они приводят к разрушению через 1500–2000 циклов. У нас такие детали бракуются автоматически на этапе ультразвукового контроля.
Сроки поставки — не маркетинговая уловка. Стандартные модели LHA021, LHA025, LHA019 доступны со склада в Европе. Под заказ — от 18 до 35 рабочих дней, в зависимости от объёма партии и необходимости доработки конструкции. Для срочных случаев действует «экспресс-линия»: сборка и тестирование за 7 дней — при условии, что чертёж утверждён и технические требования не выходят за рамки базовых спецификаций.
Заказать сделать поворотное устройство — значит выбрать надёжность вместо компромисса
Если вы ищете поставщика, который не просто поставит изделие, а примет на себя ответственность за его работу в составе вашей машины — обращайтесь напрямую. На сайте sclhgears.com доступны каталоги с полными техническими характеристиками, интерактивные 3D-модели поворотных двигателей и форма запроса, где достаточно указать модель оборудования, условия эксплуатации и желаемые сроки. Мы не предлагаем «универсальные решения». Мы подбираем — или создаём — то, что будет работать. Без перезапусков. Без переделок. Без потери времени.
Заказать сделать поворотное устройство быстро и недорого — реально. Главное — начать с правильного вопроса: не «сколько стоит?», а «как оно будет работать в моих условиях?».