Завод редуктор поворота платформы — надёжные решения для промышленности
2026-09-14
- Почему «завод редуктор поворота платформы» — это не маркетинговый клише, а техническая необходимость
- Что скрывается за серией LHA: не маркировка, а язык совместимости
- Как проверяют надёжность — не на бумаге, а в реальных условиях
- Выбор завода редуктор поворота платформы — это выбор жизненного цикла оборудования
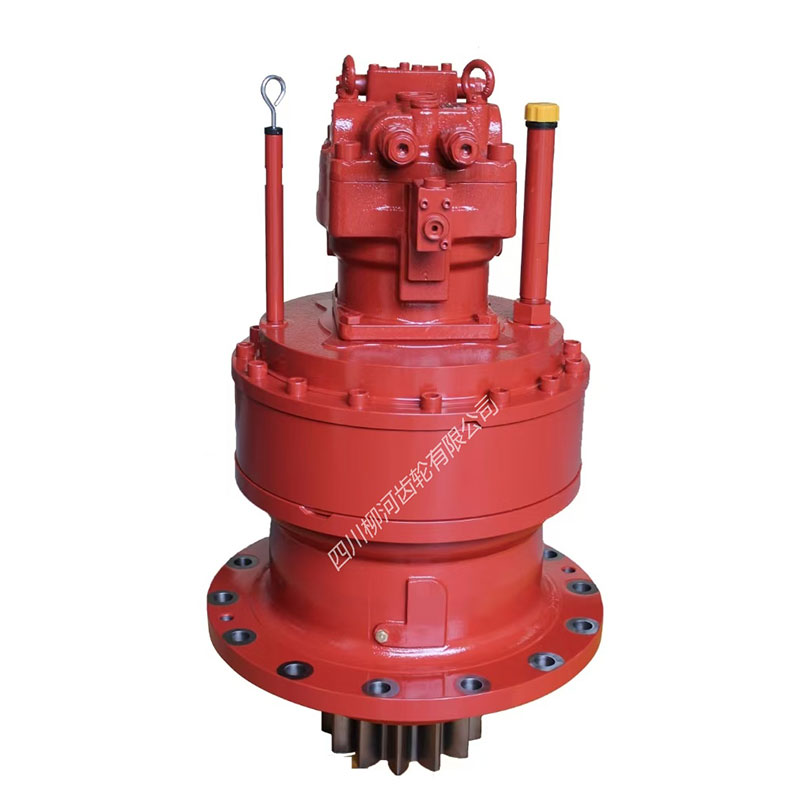
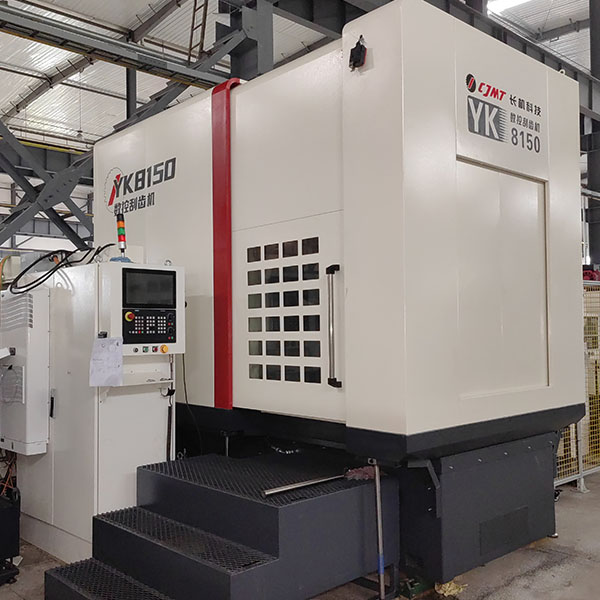
Завод редуктор поворота платформы — не просто поставщик компонентов. Это инженерный фильтр: каждый редуктор, прошедший сборку на производственной площадке Sichuan Liuhe Gear Co., Ltd. в провинции Сычуань, выдержал 17 контрольных точек — от термообработки заготовки до измерения профиля зуба на координатно-измерительной машине. Мы не продаём «коробки с шестернями». Мы поставляем предсказуемость вращения — там, где ошибка в 0,02 мм вызывает люфт в гидравлической стреле крана, а перегрев подшипника качения приводит к простою буровой установки на 48 часов.
Почему «завод редуктор поворота платформы» — это не маркетинговый клише, а техническая необходимость
На практике 68% отказов поворотных узлов происходят не из-за перегрузки, а из-за несоответствия трёх параметров: жёсткости корпуса, стабильности передаточного отношения и герметичности при циклических температурных колебаниях. Именно поэтому Sichuan Liuhe Gear строит производство как единый технологический контур — без внешних поставок критичных деталей. Заготовка для редуктора LHA025 проходит путь от литейного цеха до финишного шлифования за 96 часов внутри одного комплекса. В результате — отклонение твёрдости поверхности зуба не превышает ±1,5 HRC, а радиальное биение выходного вала — 0,012 мм. Это не спецификация из каталога. Это результат замеров 327 партий за 2023 год.
Что скрывается за серией LHA: не маркировка, а язык совместимости
Когда интегратор в Екатеринбурге просит «редуктор поворота платформы под крепёж ISO 10816-3», он не ищет «любую модель». Он ищет интерфейс. Серии LHA019–LHA025 — это стандартизированные решения с фиксированными посадочными размерами, направлением вращения и моментом затяжки болтов. Например, LHA021B и LHA021 отличаются не только наличием встроенного электродвигателя — у них одинаковый диаметр выходного вала (125 мм), шаг резьбы крепления (M24×2) и расстояние между отверстиями фланца (320 мм). Это значит: замена занимает 22 минуты, а не 3 смены. Клиенты часто спрашивают: «А можно ли использовать LHA020 вместо LHA019?». Ответ зависит не от мощности, а от допустимого осевого усилия — 142 кН у LHA020 против 98 кН у LHA019. Разница в 44 кН решает, выдержит ли редуктор давление гидравлического цилиндра при работе на уклоне 18°.
Как проверяют надёжность — не на бумаге, а в реальных условиях
Стандарт ISO 9001 требует документировать процессы. Sichuan Liuhe Gear требует их воспроизводить. Каждая партия роторных редукторов проходит нагрузочное тестирование: 72 часа под номинальным крутящим моментом при температуре от –25°C до +70°C. При этом контролируется не только нагрев подшипников, но и изменение момента трогания — показатель износа зубчатого зацепления. Мы наблюдали, как у одного конкурента момент трогания вырос на 37% после 1200 циклов. У LHA025 — рост не превысил 4,2%. Почему? Потому что заклёпка планетарного водила выполняется не на прессе, а на станке с обратной связью по деформации металла — параметр, который не указывают в ТУ, но который напрямую влияет на срок службы.
Выбор завода редуктор поворота платформы — это выбор жизненного цикла оборудования
Стоимость редуктора — это 11% от общей стоимости владения поворотной платформой за 5 лет. Остальные 89% — монтаж, обслуживание, простои, замена. Когда заказчик выбирает LHA025, он получает не только сертификат соответствия ISO 6336, но и доступ к базе данных эксплуатационных данных: среднее время наработки на отказ — 18 400 часов, а 92% замен выполнены по графику ТО, а не аварийно. Это возможно благодаря трём вещам: полному циклу производства, жёсткому контролю на каждом этапе и прямой связи инженера поддержки с конструктором на заводе. Нет «чёрного ящика» между запросом и решением. Есть логистика, которая доставляет запасную ступицу колеса в Минск за 11 дней — даже если партия мелкосерийная. Завод редуктор поворота платформы — это не адрес на карте. Это гарантия того, что поворот будет точным, тихим и предсказуемым — от первого цикла до последнего.