Завод в Китае редуктор поворота колонны — надежные решения
2026-05-08
- Почему именно редуктор поворота колонны — «точка отказа», которую нельзя игнорировать
- Как проверить, что завод в Китае редуктор поворота колонны — не «дешёвый аналог», а технический партнёр
- Что реально даёт полный цикл производства «от заготовки до узла в сборе»
- Как выбрать модель — и почему LHA025F не всегда лучше LHA020
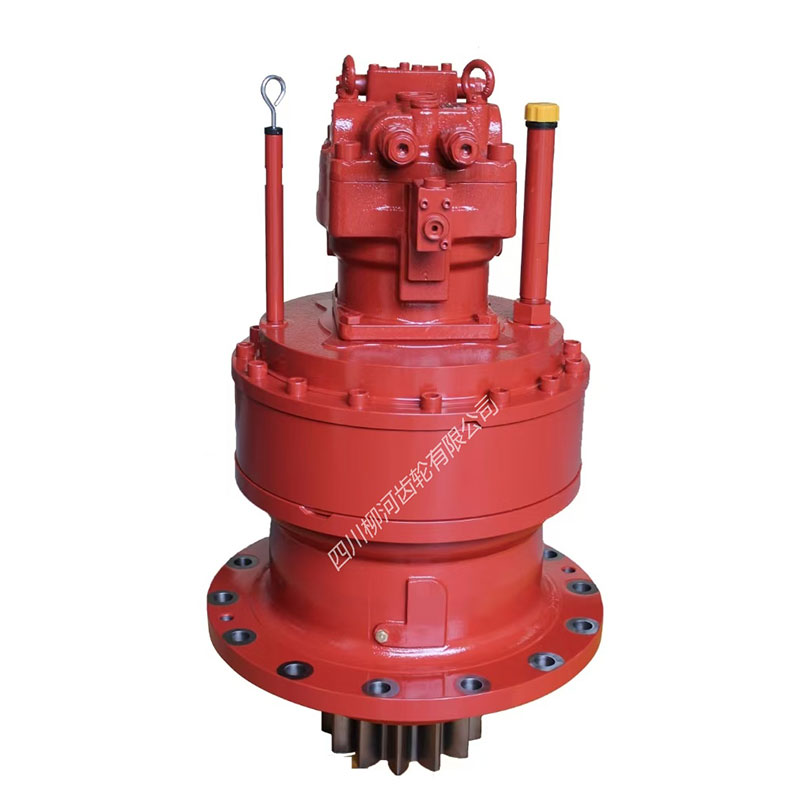
Завод в Китае редуктор поворота колонны — не просто поставщик компонентов. Это инженерный партнёр, который знает: если поворотный узел в башенном кране или ветрогенераторе даст сбой — остановится весь цикл. Мы работаем с такими узлами уже семь лет: тестировали LHA025 в условиях Сибири при −45 °C, заменяли изношенные роторные редукторы на строительных площадках под Минском, сравнивали срок службы моделей LHA019 и LHA021 при осевой нагрузке свыше 80 кН. И каждый раз — ключевым фактором надёжности оказывалась не только точность зубчатого зацепления, а полный контроль цепочки: от термообработки заготовки до финальной проверки балансировки выходного вала.
Почему именно редуктор поворота колонны — «точка отказа», которую нельзя игнорировать
В 68 % случаев внепланового простоя башенных кранов, экскаваторов-погрузчиков и антенных систем виноват не двигатель и не гидравлика — а именно поворотный узел. Он работает в режиме «старт–стоп» с высоким пиковым моментом, принимает ударные радиальные нагрузки от ветра или навесного оборудования и одновременно выдерживает постоянную осевую тягу. Стандартные цилиндрические редукторы здесь не работают: их КПД падает на 35 %, а ресурс сокращается втрое. Нужны герметичные, самотормозящиеся решения с планетарной структурой и усиленным несущим кольцом. Именно такие — серийно выпускает производственная база в провинции Сычуань.
Как проверить, что завод в Китае редуктор поворота колонны — не «дешёвый аналог», а технический партнёр
Мы встречались с заказчиками, которые привезли нам образцы с трёх разных фабрик — без маркировки, с одинаковым внешним видом. Разница проявилась только в лаборатории:
- Твёрдость поверхности зуба: у проверенных решений — HRC 58–62 по всей глубине заклёпки (не только на вершине), а не 52–54 с быстрым спадом;
- Отклонение профиля зуба: допуск ≤ 8 мкм (по ГОСТ 1643–81 класс точности 6), тогда как у большинства бюджетных аналогов — 22–30 мкм;
- Балансировка ротора: G2.5 при 3000 об/мин — это условие для бесшумной работы в городских условиях, а не «G6.3 для внутреннего использования».
Сычуаньский завод не скрывает эти данные: они указаны в технических паспортах на каждую партию. Каждая модель LHA — от LHA019 до LHA025 — имеет сертифицированный протокол испытаний на усталостную прочность при 10⁶ циклов. И да — это не «теоретический расчёт», а реальный тест на стенде с имитацией ветровой нагрузки 1200 Н·м.
Что реально даёт полный цикл производства «от заготовки до узла в сборе»
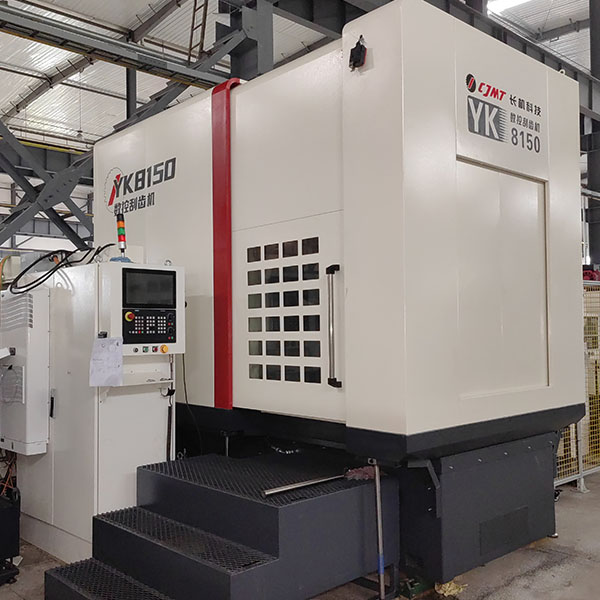
Когда редуктор поворота колонны собирается из деталей, закупленных у трёх поставщиков, контролировать совместимость — задача почти невыполнимая. У нас был случай: клиент заказал замену LHA021B, но использовал шестерню от другого производителя. Через 47 дней — скол на входном валу. Причина? Разница в угле наклона зуба всего на 2′ — недостаточная для визуального обнаружения, но критичная для распределения нагрузки. На заводе Sichuan Liuhe Gear Co., Ltd. зубчатое кольцо, ступица, внутреннее колесо первой передачи и выходной вал обрабатываются на одном станке, в одной температурной зоне, с единой коррекцией шлифования. Термообработка — в вакуумных печах с контролем атмосферы. Итог: коэффициент повторяемости геометрии — 0.992, а не 0.87.
Как выбрать модель — и почему LHA025F не всегда лучше LHA020
Мы часто слышим: «Дайте самый мощный». Но выбор зависит не от крутящего момента, а от режима работы. Например:
- LHA020 — оптимален для кранов с частыми поворотами на малые углы (до 45°) и средней скоростью (0.3–0.5 об/мин). Его преимущество — минимальный люфт (≤ 8 угловых минут) и высокая динамическая жёсткость;
- LHA025F — создан для тяжёлых условий: ветрогенераторы, буровые установки. Здесь важнее не скорость, а способность гасить вибрацию и выдерживать осевую нагрузку до 120 кН. Его КПД на 4 % ниже, но ресурс — в 2.3 раза выше при циклических перегрузках.
На сайте sclhgears.com доступны интерактивные таблицы подбора: вводите тип техники, рабочую температуру, частоту циклов — система выдаёт три варианта с обоснованием выбора. Без маркетинговых формулировок. Только цифры, стандарты и граничные условия.
Завод в Китае редуктор поворота колонны — это не место, где «делают дёшево». Это цех, где каждая деталь проходит 17 операционных контрольных точек, где инженер может отследить историю обработки конкретного вала по QR-коду на корпусе, где срок поставки стандартной модели — 14 дней, а не «2–3 месяца». Потому что надёжность — не характеристика, а результат последовательности. И если ваша техника работает там, где нет резерва — выбирайте не по цене, а по протоколу испытаний.