Где Китай редуктор манипулятора заводы внедряют инновации?
2026-03-21
Часто слышу этот вопрос, и сразу хочется сказать: да везде! Но это не ответ. На самом деле, многие представляют себе инновации как что-то громкое — роботизированные цеха или искусственный интеллект в каждом станке. На деле же, на тех заводах, с которыми я сталкивался, всё начинается с куда более приземлённых вещей: с износа конкретной шестерни в редукторе манипулятора при работе в -35°C или с вибрации, которую не поймать на стенде, но которая ?съедает? ресурс в полевых условиях. Вот в этих точках боли и рождаются реальные изменения.
Не там, где ищут: от стенда к стройплощадке
Основная ошибка — считать, что инновации рождаются только в отделе R&D. Конечно, без лабораторий и расчётов никуда. Но самый ценный толчок часто приходит с обратной связи от клиентов, а точнее — от их сервисных инженеров. Помню историю с одним нашим партнёром, производителем кранов. Они жаловались на преждевременный выход из строя планетарной передачи в редукторе стрелы. На стенде всё работало идеально, циклы выдерживались. Пока мы не отправили своего человека прямо на объект в Сибирь. Оказалось, проблема не в металле или термообработке, а в конденсате, который скапливался в полости при резких перепадах температур и вызывал коррозионное растрескивание. Ни один стандартный тест этого не имитировал.
Решение было не революционным с точки зрения науки, но крайне эффективным для бизнеса: мы совместно доработали конструкцию корпуса, добавив дренажные каналы и подобрав специальное антиконденсационное покрытие для внутренних полостей. Это не патент на новый сплав, но это именно та инновация, которая спасла контракт и повысила надёжность продукции. Заводы, которые умеют слушать такие ?полевые? проблемы и быстро адаптировать под них производство, — вот где сейчас реальный прогресс.
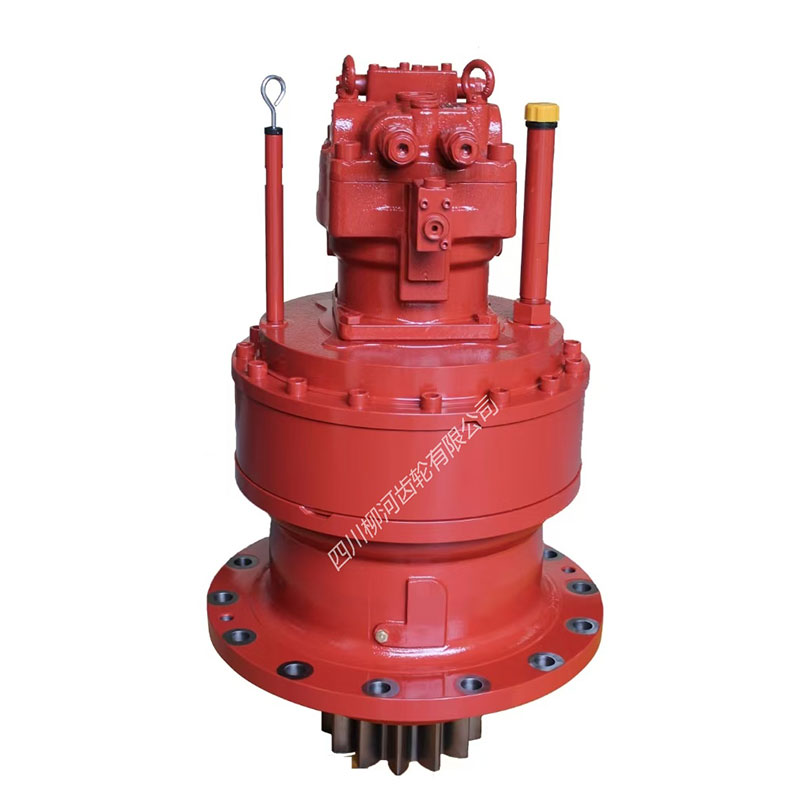
Именно поэтому я всегда смотрю не на список запатентованных технологий на сайте завода, а на то, как долго он работает с ключевыми клиентами и есть ли у него кейсы по доработке серийных изделий под конкретные условия. Как, например, у Sichuan Liuhe Gear Co., Ltd. (https://www.sclhgears.com). Компания, основанная ещё в 1989 году, явно прошла через множество таких итераций. Их профиль — не абстрактное ?машиностроение?, а вполне конкретные узлы: осевые редукторы для строительной техники, шестерни для КПП, сборки редукторов экскаватора. Когда завод тридцать лет варится в этой конкретной теме, у него неизбежно накапливается база таких ?нестандартных? решений, которые потом становятся новым стандартом для отрасли.
Материалы и обработка: тихая эволюция вместо громкой революции
Ещё один пласт инноваций, который часто остаётся за кадром, — это эволюция в цехе. Речь не о покупке самого дорогого швейцарского станка (хотя и это бывает), а о тонкой настройке процессов. Например, внедрение сквозного контроля твёрдости на каждом этапе зубонарезания для ответственных шестерней манипулятора. Или переход на новую марку смазочно-охлаждающей жидкости, которая на 15% увеличила стойкость инструмента и улучшила чистоту поверхности зуба.
Я видел, как на одном заводе потратили полгода на отладку режимов азотирования для конкретного сплава, чтобы добиться оптимального баланса между поверхностной твёрдостью и вязкостью сердцевины. В пресс-релиз это не попадёт, но для долговечности редуктора в ударном режиме работы манипулятора — это критически важно. Часто такие улучшения инициируют не технологи, а начальники смен, которые годами видят один и тот же дефект.
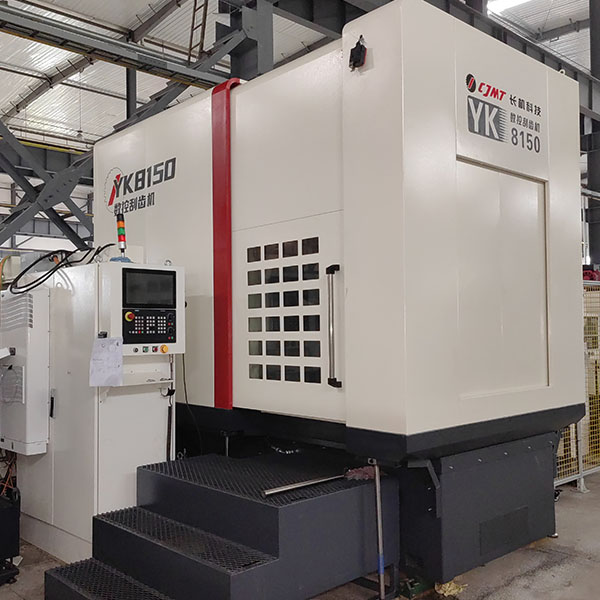
Здесь, кстати, важен масштаб производства. Большой завод, как тот же ООО Сычуань Люхэ Шестерня с площадью в 40 000 кв. м, может позволить себе эксперименты с партиями материалов, создание собственных линий финишной обработки (например, шлифовки и хонингования) и глубокий вход в металловедение. Их ассортимент — от коробок отбора мощности до шестерен для ветроэнергетики — говорит о широкой технологической базе, где наработки из одной области (например, требования к чистоте поверхности в ветряках) могут быть перенесены в другую (точность посадки в редукторе крана).
Сборка и контроль: где ломается ?идеальная? деталь
Можно сделать идеальную шестерню, но собрать редуктор с перекосом в полмиллиметра — и все преимущества сойдут на нет. Инновации в сборке — это, пожалуй, самый недооценённый аспект. Речь идёт о кондукторах, методах запрессовки подшипников, технологиях крутящего момента затяжки и, что самое главное, — контроле на выходе.
Передовой, на мой взгляд, подход — это не 100% проверка, а умный выборочный контроль, основанный на статистике дефектов. Но чтобы к нему прийти, нужно накопить данные. Некоторые китайские заводы сейчас активно внедряют системы, где каждый собранный редуктор в сборе проходит не только тест на шум и вибрацию, но и ?пробную? обкатку под нагрузкой в гидравлическом контуре, имитирующем реальные циклы работы манипулятора. Данные с датчиков (температура, виброускорение, КПД) пишутся в цифровой паспорт изделия.
Это даёт два преимущества. Во-первых, брак отсекается сразу. Во-вторых, накапливается огромная база для анализа: если в партии из 100 редукторов у трёх на тесте была слегка повышена температура в определённой точке, можно искать причину в конкретной партии подшипников или в изменении параметра присадки в масле. Это уже переход к предиктивной аналитике, и это куда более глубокая инновация, чем кажется.
Логистика и кастомизация: инновация как скорость реакции
Для конечного производителя техники инновацией со стороны завода-поставщика часто является не новый продукт, а новая услуга. Например, возможность получить не стандартный редуктор, а модифицированный под конкретную раму машины, и не за полгода, а за восемь недель. Или система поставки ?точно в срок? с промежуточным складом комплектующих в стране-импортёре.
Это требует от завода гибкости в производственном планировании и цифровизации цепочек поставок. Увидеть статус своей заказанной партии шестерней в режиме онлайн, внести корректировку в чертёж через защищённый портал — это для многих клиентов сейчас важнее, чем небольшой выигрыш в цене. Завод становится не просто фабрикой, а инженерным партнёром.
Судя по тому, что Sichuan Liuhe Gear работает на таких требовательных рынках, как ветроэнергетика и автомобилестроение, они должны были выстроить подобные процессы. Автопром и энергетики просто не работают по-другому. Их опыт в производстве автомобильных шестерен, где допуски исчисляются микронами, безусловно, дисциплинирует и поднимает планку качества для всей остальной продукции, включая изделия для строительной техники.
Тупики и уроки: не все инновации приживаются
Конечно, не всё идёт гладко. Был в моей практике случай, когда завод решил прыгнуть выше головы и внедрить полностью безлюдную линию для обработки корпусов больших редукторов. Вложили огромные средства. А через год вернулись к операторам на ключевых позициях. Почему? Потому что номенклатура корпусов оказалась слишком разнообразной, а переналадка роботизированных комплексов под каждый новый типоразмер съедала всю экономию. Инновация ради инновации провалилась.
Вывод простой: автоматизация должна быть целесообразной. Чаще выигрывает гибридный подход, где сложные, но массовые операции (например, черновое зубонарезание) делает робот, а финальную сборку, проверку соосности и подборку пакета шестерен ведёт опытный мастер. Это касается и софта: внедрение сложной ERP-системы ?с колёс? часто парализует работу цеха на месяцы. Успешные заводы внедряют цифровые инструменты модульно, начиная с учёта выработки и контроля качества на ключевых участках.
Поэтому, когда я сейчас смотрю на завод, меня интересует не его ?степень роботизации?, а его способность балансировать между новыми технологиями и проверенной практикой. Способность признать, что какой-то эксперимент не удался, и быстро вернуться к рабочему варианту, — это тоже признак зрелости и залог устойчивого развития. Думаю, компания с 30-летним стажем, такая как Люхэ, через такие этапы точно проходила, и это отражено в самом факте её долголетия на конкурентном рынке.
Итак, где же?
Возвращаясь к изначальному вопросу. Китайские заводы по производству редукторов для манипуляторов внедряют инновации не в отдельных ?закрытых лабораториях будущего?, а по всей цепочке создания стоимости. От совместной инженерной работы с клиентом над ?нестандартной? проблемой — через непрерывную, почти невидимую со стороны оптимизацию материалов и процессов обработки — к умной сборке, цифровому контролю и сервисной логистике. Главный тренд — это даже не технологии сами по себе, а культура постоянных, пусть и небольших, улучшений, основанных на данных с реальной эксплуатации. И ключевое преимущество получают те производители, которые, имея солидную базу, как упомянутая мной компания из Чэнду, умеют эту базу адаптировать под быстро меняющиеся требования рынка, оставаясь при этом надёжным поставщиком ?железа?, которое просто не ломается в самый неподходящий момент.