Китай: инновации в редукторах стрелы?
2026-03-15
Когда слышишь про инновации в китайских редукторах, особенно для стрел экскаваторов, первая мысль — опять про дешевизну и копирование. Но так ли это сейчас? По моим наблюдениям, последние лет пять-семь картина сильно меняется. Не скажу, что все идеально, но подход уже другой — не просто сделать дешевле, а сделать надежнее и под конкретные, часто очень жесткие, условия работы. И это не громкие заявления, а то, что видишь в деталях, в металле, в логистике решений.
Откуда растут ноги: смена парадигмы
Раньше главным аргументом был ценник. Клиент покупал, зная, что ресурс будет меньше, но и цена позволяла иметь запасной узел. Сейчас же китайские производители, особенно те, кто работает на внешний рынок, вынуждены конкурировать уже не только ценой. Европейские и российские заказчики стали требовать полную документацию, результаты испытаний на усталость, отчеты по износу. Это заставило многих перестроиться. Инновации часто начинаются не с гениальной идеи, а с жесткого запроса: ?нужно, чтобы держало 8000 моточасов при работе в карьере, при -35 и +45?. И вот тут начинается интересное.
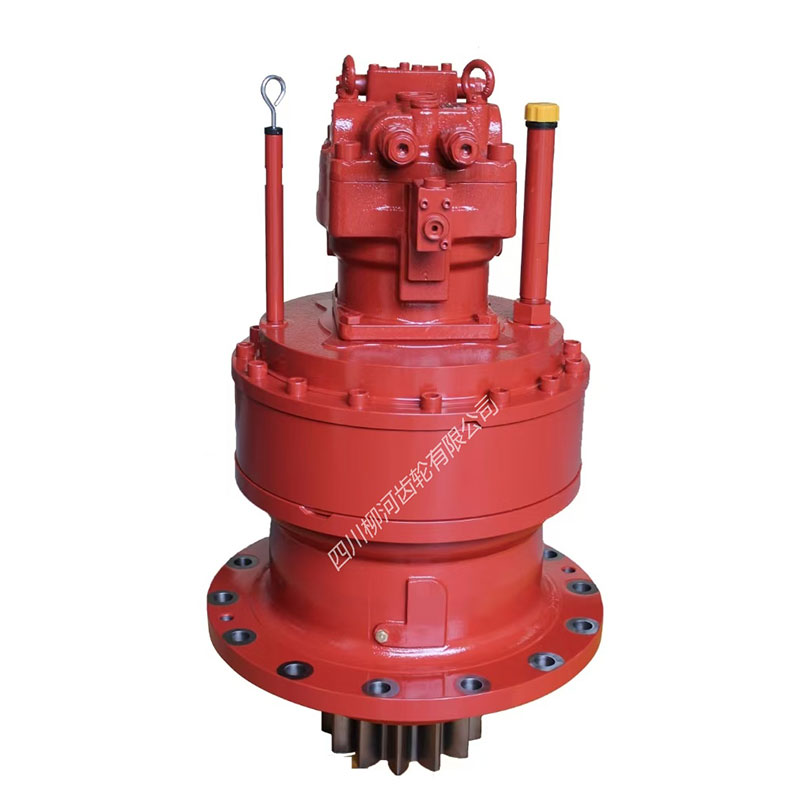
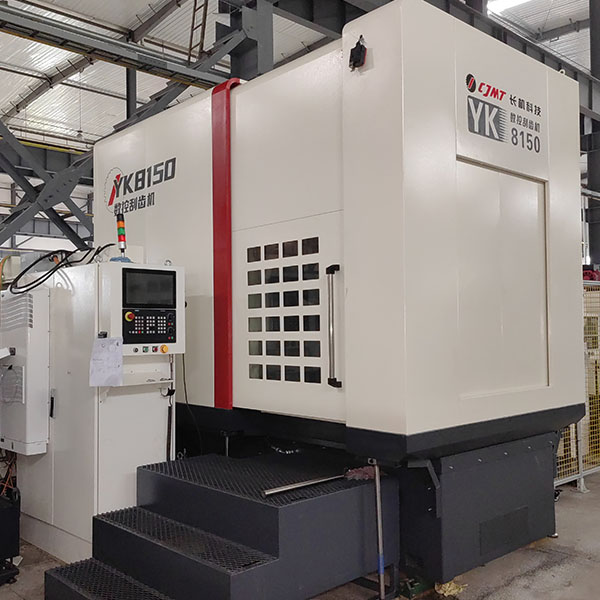
Возьмем, к примеру, тему шлифования зубьев после термообработки. Казалось бы, базовая операция. Но именно здесь многие китайские цеха делали ошибку, оставляя микротрещины или пережог, что потом выливалось в сколы на стреловом редукторе под переменной нагрузкой. Сейчас на передовых производствах, таких как Sichuan Liuhe Gear (их сайт — sclhgears.com), на эту операцию смотрят под микроскопом в прямом смысле. Внедрили строгий контроль после шлифовки, не только на твердость, но и на остаточные напряжения. Это не революция в мировом масштабе, но для конкретного узла — критически важный шаг к надежности.
Или геометрия зубчатого зацепления. Стандартные профили не всегда оптимальны для стреловых механизмов, где есть огромные изгибающие моменты. Видел, как инженеры на том же Liuhe Gear под конкретную модель экскаватора японской платформы пересчитывали и корректировали смещение исходного контура, чтобы перераспределить нагрузку по длине зуба. Результат — снижение пиковых напряжений на 15-20%. Это и есть та самая прикладная инновация, которая рождается не в лаборатории, а в ответ на полевую поломку.
Материалы: не только 20ХНМ
Все привыкли, что ответственные шестерни — это хромоникельмолибден. Так и есть. Но инновация часто кроется в чистоте стали и точности термоцикла. Китайские металлургические комбинаты сейчас могут поставлять штучные партии стали с уровнем неметаллических включений по стандарту, близкому к DIN. Это сразу снимает массу проблем с очаговым выкрашиванием.
Но вот что действительно интересно — эксперименты с поверхностным упрочнением. Например, для шестерен стрелового редуктора, где важна не только контактная выносливость, но и сопротивление изгибу у основания зуба, некоторые начали применять глубокий низкотемпературный азотированный слой. Не везде, это дорого. Но на сайте sclhgears.com в описании продукции для тяжелой техники я такое упоминание встречал. Это говорит о движении в сторону премиум-сегмента. Правда, есть нюанс: сам по процессу азотирования нужен жесткий контроль, чтобы не получить хрупкий белый слой. Слышал, что на первых порах были возвраты как раз из-за микротрещин в этом слое. Опыт, как всегда, куется на браке.
Еще один момент — литье корпусов редукторов. Чугун V400 — стандарт де-факто. Но для больших стрел, где важен вес, идут на эксперименты с высокопрочным чугуном с шаровидным графитом и добавками. Проблема — литье сложных корпусов без внутренних напряжений, которые потом могут привести к перекосу подшипниковых гнезд уже в работе. Знаю, что Liuhe Gear, имея свое литейное производство (они как раз отмечают площадь в 40 000 кв. м и 30-летний опыт), отрабатывает технологию отжига таких корпусов прямо в формах. Медленно, дорого, но для ответственных заказов — необходимо.
Сборка и контроль: где кроется ?дьявол?
Можно сделать идеальные шестерни и отличный корпус, но собрать редуктор с перекосом в полмиллиметра — и все насмарку. Здесь китайские производители сделали, пожалуй, самый большой рывок. Автоматизированные линии сборки с контролем момента затяжки — это уже норма для крупных заводов. Но для меня показатель — внимание к мелочам.
Например, промывка корпуса перед сборкой. Раньше это была формальность. Сейчас на хорошем производстве это многоступенчатый процесс с контролем чистоты жидкости на выходе. Потому что одна оставшаяся стружка от сверления может убить подшипник за сотню часов. Видел, как на входе в зону сборки на том же предприятии в Чэнду рабочие меняют обувь и одевают спецодежду — почти как в цехе сборки двигателей. Это про культуру производства.
Контроль зазоров в зацеплении и положение подшипников — теперь часто делают не просто щупом, а с помощью лазерных трекеров, строя 3D-модель собранного узла. Это позволяет предсказать, как поведет себя редуктор под нагрузкой. Для стрелового механизма, где вал находится в несимметрично нагруженном состоянии, это критически важно. Раньше эту проблему решали увеличением запаса прочности (читай — утяжелением). Сейчас пытаются считать точнее и делать оптимальнее.
Кейс и неочевидные проблемы
Расскажу про один конкретный случай, не с Liuhe, а с другим поставщиком, но он показателен. Заказали партию редукторов для стрел малых экскаваторов, работающих в условиях морского климата. Все расчеты были в порядке, испытания на стенде — тоже. А в поле через полгода — массовые жалобы на повышенный шум и вибрацию. Разборка показала коррозию в посадочных местах подшипников, причем не снаружи, а изнутри, со стороны полости редуктора.
Оказалось, проблема в конденсате. Редуктор в стреле работает с большими перепадами температур, масло дышит через сапун, внутрь попадает влажный воздух. Ночью — охлаждение, выпадает конденсат. Стандартное масло не имело достаточных антикоррозионных присадок для защиты стальных поверхностей, не покрытых масляной пленкой (а в покое масло стекает). Решение оказалось на стыке механики и химии: подобрали другое, более гигроскопичное масло и доработали систему вентиляции. Это та инновация, которая родилась из полевого отказа. Теперь этот опыт многие учитывают, предлагая клиенту не просто ?редуктор?, а ?решение для работы во влажном климате?.
Это к слову о том, что инновации в Китае сейчас часто носят системный, прикладной характер. Они не всегда афишируются как прорывные технологии, но решают конкретные боли заказчика.
Что в итоге? Взгляд из цеха
Так есть ли инновации в китайских редукторах стрелы? Если говорить о фундаментальных прорывах, вроде новых принципов передачи момента, — пожалуй, нет. Китай здесь идет по проторенному пути. Но если говорить об инновациях в области доведения до ума, оптимизации, адаптации под реальные условия и повышения общей надежности — да, они есть, и их много.
Это работа с материалами, с чистотами, с геометрией, с процессами термообработки и, что крайне важно, с культурой производства и контроля. Компании вроде Sichuan Liuhe Gear Co., Ltd., с их 30-летним опытом в механических передачах (от строительной техники до ветрогенераторов), — хороший пример этого перехода. Они уже не просто фабрика, а производитель с инженерным отделом, который способен вести диалог с заказчиком на языке нагрузок, ресурса и условий эксплуатации.
Главный вызов сейчас, на мой взгляд, — это не технологии, а кадры. Подготовить инженера и технолога, который видит не просто чертеж, а понимает, как поведет себя эта деталь в сборке под переменной нагрузкой, — это сложно. И здесь Китай активно инвестирует. Так что вопрос из заголовка ?? уже можно переформулировать. Не ?есть ли они??, а ?в чем именно они выражаются и какого они качества??. И ответ, по моим наблюдениям, становится все более конкретным и убедительным. Пусть и с оговорками, но движение именно в эту сторону.