Китай: инновации в редукторах стрелы?
2026-03-18
Когда слышишь ?китайские инновации в редукторах?, многие сразу думают о копиях или удешевленных версиях. Но за последние лет 7-8 картина изменилась кардинально. Речь не о громких заявлениях, а о конкретных деталях, которые реально работают в полевых условиях — от карьеров до городского строительства. И здесь ключевой момент — не просто производство, а именно адаптация и доработка узлов под реальные, часто экстремальные, нагрузки.
Откуда растут ноги у этих изменений
Все началось с давления рынка. Китайские производители техники стали агрессивно выходить на международный уровень, а с этим пришло понимание: старый подход, когда редуктор стрелы считался чуть ли не расходником, не работает. Покупатель из той же России или СНГ хочет надежности, сопоставимой с европейскими аналогами, но по другой цене. Это заставило пересмотреть все — от металлургии до термообработки.
Лично наблюдал, как на одном из заводов в Чэнду инженеры буквально ?издевались? над опытными образцами. Циклы нагрузок, имитирующие не идеальные условия по ГОСТу, а типичную работу в сибирской грязи с перегрузками. Главный вывод тогда был прост: слабое место часто не в зубчатом зацеплении, а в подшипниковых узлах и системе уплотнений. На бумаге все работает, а на практике пыль и вибрация убивают классическую конструкцию за сезон.
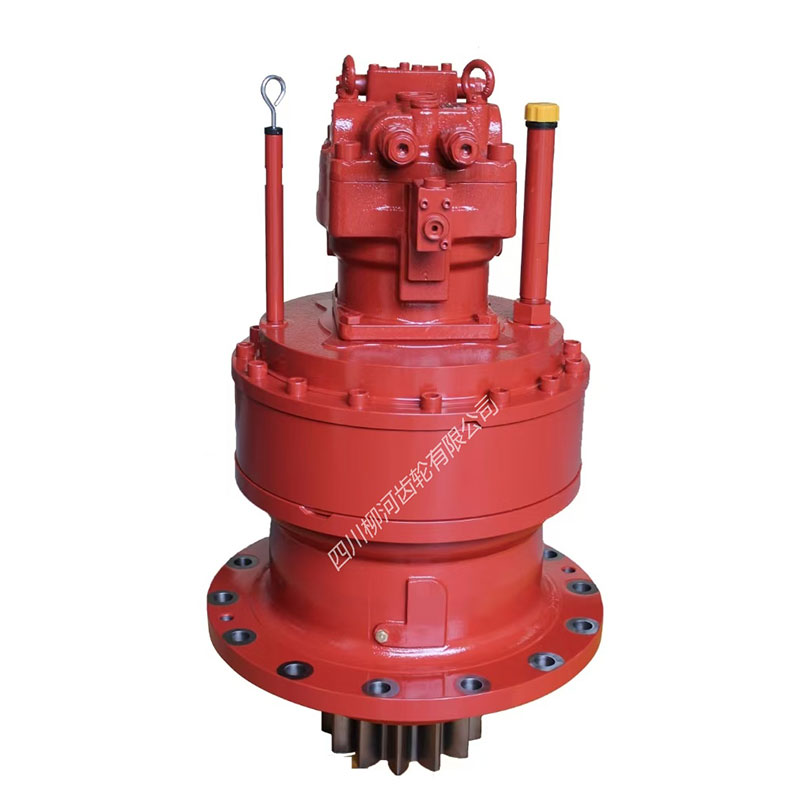
Тут и появились компании, которые сделали ставку не на объем, а на специализацию. Взять, к примеру, Sichuan Liuhe Gear Co., Ltd. (https://www.sclhgears.com). Они с 1989 года в теме, их площадка в 40 000 кв.м. в зоне развития Юго-Западного аэропорта Чэнду — это не просто цеха, а полноценный инженерный хаб. Их профиль — не просто ?шестерни?, а именно редукторы в сборе для экскаваторов и осевые коробки для строительной техники. Это важный нюанс: они мыслят узлами, а не отдельными деталями.
Где конкретно ищут прорыв
Если говорить об инновациях, то они сейчас сосредоточены в трех плоскостях. Первая — материалы. Переход с массовых сталей на легированные марки с точно контролируемой микроструктурой. Это не революция, но эволюция, которая дала прирост в 20-30% к усталостной прочности. Вторая — геометрия зуба и профилирование. Активно внедряется модификация краев и оптимизация контакта под нелинейные нагрузки, что снижает шум и локальный перегрев.
Но самое интересное — третья плоскость: интегрированные системы диагностики. Речь не о сложной электронике, а о простых, но эффективных решениях. Например, встраиваемые датчики температуры в масляную ванну или магнитные пробки с индикацией стружки. Кажется мелочью, но для сервисных инженеров на объекте это спасение. Позволяет предсказать отказ до того, как развалится весь редуктор стрелы.
Помню кейс с поставкой партии редукторов для карьерных экскаваторов в Казахстан. Была проблема с заклиниванием в сильные морозы. Оказалось, дело не в металле, а в спецификации масла и конструкции сальников. Китайская сторона (как раз из упомянутой Liuhe Gear) оперативно прислала инженера, который провел замеры на месте и через три недели прислал модернизированные узлы с другим уплотнением и рекомендацией по зимней смазке. Это показатель сдвига: готовность решать проблему, а не списывать на ?неправильную эксплуатацию?.
Боли и неудачные попытки
Не все, конечно, гладко. Был период, лет 5 назад, когда многие китайские производители ринулись делать полные аналоги редукторов от Liebherr или Komatsu. Вышло плохо. Скопировали размеры, но не учли нюансы сборки и допуски. Результат — повышенный износ, течи. Это был важный урок: слепое копирование не работает. Нужно понимать физику процесса.
Еще одна большая проблема — логистика качества. На крупном заводе образцы могут быть отличными, а в серийной партии вдруг появляется разброс. Связано это с цепочкой поставок заготовок и человеческим фактором на финальной сборке. Сейчас с этим борются через тотальную цифровизацию процессов. Каждая заготовка, каждая термообработка — под номером, в базе. Это позволяет отследить проблему до конкретной смены и печи.
Отдельная история — балансировка. Для редукторов экскаватора, особенно больших, дисбаланс — убийца. Раньше этим часто пренебрегали. Сейчас на передовых предприятиях, включая Sichuan Liuhe Gear, балансировка роторов и узлов в сборе — обязательный финальный этап, причем на современных стендах, имитирующих реальные скорости. Это та самая ?невидимая? работа, которая сильно влияет на ресурс.
Что дает специализация на узлах
Вот здесь преимущество таких игроков, как Liuhe. Их сайт (sclhgears.com) четко показывает фокус: зубчатые кольца для КПП, редукторы в сборе, шестерни для ветряков и авто. Это не универсальная кузница, а профильные направления. Почему это важно? Потому что технология производства крупномодульной шестерни для экскаватора и прецизионной шестерни для автомобильной коробки — разные вселенные.
Сосредоточившись на тяжелом сегменте, они смогли глубоко погрузиться в проблемы именно этого рынка. Например, вопрос ремонтопригодности. Европейские производители часто делают корпуса редукторов неразборными или сложными для полевого ремонта. Китайские инженеры, учитывая запросы рынков СНГ, где ценится возможность ?починить на коленке?, часто проектируют корпуса с более продуманным доступом и заменой отдельных подшипников без полной разборки.
Еще один практический момент — унификация. Они активно работают над созданием платформенных решений, когда на одну базовую корпусную оснастку можно ставить разные зубчатые пары под разный крутящий момент. Для производителей техники это экономия, а для конечного клиента — более доступные запасные части.
Взгляд в будущее: куда дует ветер
Сейчас тренд — на цифрового двойника. Не просто CAD-модель, а полноценная симуляция работы узла в разных режимах с учетом износа. Это позволяет оптимизировать конструкцию еще до выпуска опытного образца. Китайские компании активно покупают лицензии на ПО типа Romax или разрабатывают свои аналоги. Это уже не догоняние, а движение в ногу.
Второе направление — гибридизация. Редуктор стрелы будущего — это, возможно, не чисто механический агрегат, а комбинация с электромотором, встроенным непосредственно в поворотный узел. Это убирает длинные валы, снижает потери. Пилотные проекты уже есть, но массовому внедрению мешает стоимость и вопросы надежности электрокомпонентов в тяжелых условиях.
И главное — фокус на полный жизненный цикл. Самый продвинутый подход, который начинают перенимать, — это думать не о продаже редуктора, а о предоставлении услуги по обеспечению его работоспособности на протяжении, скажем, 10 000 моточасов. Это включает и мониторинг, и предсказательное ТО, и поставку оригинальных запчастей. Это меняет саму бизнес-модель и требует высочайшего уровня доверия к продукту. И судя по тому, как некоторые китайские производители, включая упомянутых, развивают свои сервисные сети в ЕАЭС, они эту цель себе ставят.
Так что, возвращаясь к заглавному вопросу. Инновации ли это? Да, но особого рода. Это не прорывные открытия, а системная, прагматичная работа по улучшению каждого элемента, подкрепленная огромным производственным опытом и все более глубоким инженерным анализом. И самое главное — эта работа уже не в лабораториях, а на стройплощадках, где и проверяется истинная ценность любого редуктора.