Китайские производители редукторов поворота башни: инновации?
2026-03-11
Когда слышишь про ?инновации? в контексте китайских редукторов, особенно для башенных кранов, первая мысль часто — ?ну да, конечно, догоняют и копируют?. Но на деле всё сложнее. За последние лет семь-восемь картина сильно изменилась, и если не копнуть глубже спецификаций, можно упустить суть. Речь не о прорывных открытиях каждый квартал, а о медленной, упорной доводке узлов под реальные, часто жёсткие условия эксплуатации. Многие европейские заказчики до сих пор смотрят свысока, но их логистика и прайс-листы заставляют пересматривать контракты. Вопрос в другом: что скрывается за словом ?инновация? у китайских поставщиков? Часто это не патент на новый сплав, а умение сделать так, чтобы редуктор не ?поплыл? после полутора лет работы в морском климате, где соль съедает всё. Или чтобы момент держал не только на бумаге, но и при -35°C, когда масло густеет. Вот об этом и хочется порассуждать, без глянца.
От ?железа? к системе: эволюция подхода
Раньше, лет десять назад, типичный китайский редуктор поворота башни был, по сути, набором деталей, собранных по предоставленным чертежам. Заказчик присылал схему — сделали. Проблемы начинались потом: люфт появлялся раньше срока, шум рос, теплоотдача была слабой. Сейчас фокус сместился. Ведущие производители, те, кто работает на экспорт в СНГ и Восточную Европу, думают уже не о детали, а об узле в сборе и его интеграции. Это ключевой сдвиг. Например, стали чаще предлагать не просто корпус и шестерни, а предустановленные датчики износа или температурные сенсоры в масляной ванне. Кажется мелочью, но для сервисной бригады на объекте это экономит часы диагностики.
Взять, к примеру, компанию Sichuan Liuhe Gear Co., Ltd. (https://www.sclhgears.com). Они не первый год на рынке, основаны аж в 1989-м. Их площадка в Чэнду — это не просто цеха, а полноценный инженерный хаб. Когда общаешься с их технологами, чувствуется, что они прошли путь от простого изготовления шестерён до комплексных решений. На их сайте видно, что спектр — от коробок для строительной техники до ветрогенераторов. Это важно: опыт в смежных отраслях (например, в ветроэнергетике, где нагрузки переменные и длительные) напрямую влияет на доработку редукторов для кранов. Они научились считать усталостную прочность не по учебнику, а по данным с реальных объектов.
Где тут инновация? В системном мышлении. Они теперь часто запрашивают у заказчика не только ТЗ, но и условия: график работы крана, типичные циклы поворота, климатическую зону. И под это подбирают или корректируют материал, тип закалки зубьев, даже марку уплотнителей. Это уже не производство, а инжиниринг. Конечно, не все так делают. Много мелких фабрик всё ещё гонят вал, но те, кто хочет удержаться на рынке пост-2020, вынуждены вкладываться в расчёты и испытания. У Liuhe, судя по их открытым данным, испытательные стенды имитируют многократные старт-стопы под нагрузкой — это дорого, но это та самая ?доводка?, о которой я говорил.
Материалы и обработка: где реальный прогресс?
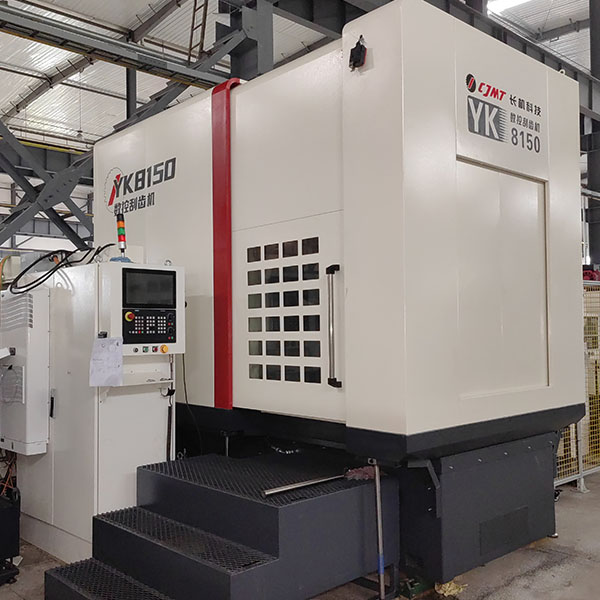
Если говорить о ?железе?, то главный прорыв последних лет — не в изобретении новых сталей, а в контроле качества существующих. Раньше партия шестерён из Китая могла ?гулять? по твёрдости на 3-4 единицы HRC. Сейчас у серьёзных игроков, включая упомянутую ООО Сычуань Люхэ Шестерня, внедрена сквозная маркировка и контроль каждой критической детали. Это стало ответом на поток рекламаций лет пять-семь назад. Инновация здесь — в процессах, а не в продукте. Внедрение ЧПУ с адаптивным управлением, которое корректирует режим резания исходя из колебаний в заготовке, дало огромный прирост в стабильности.
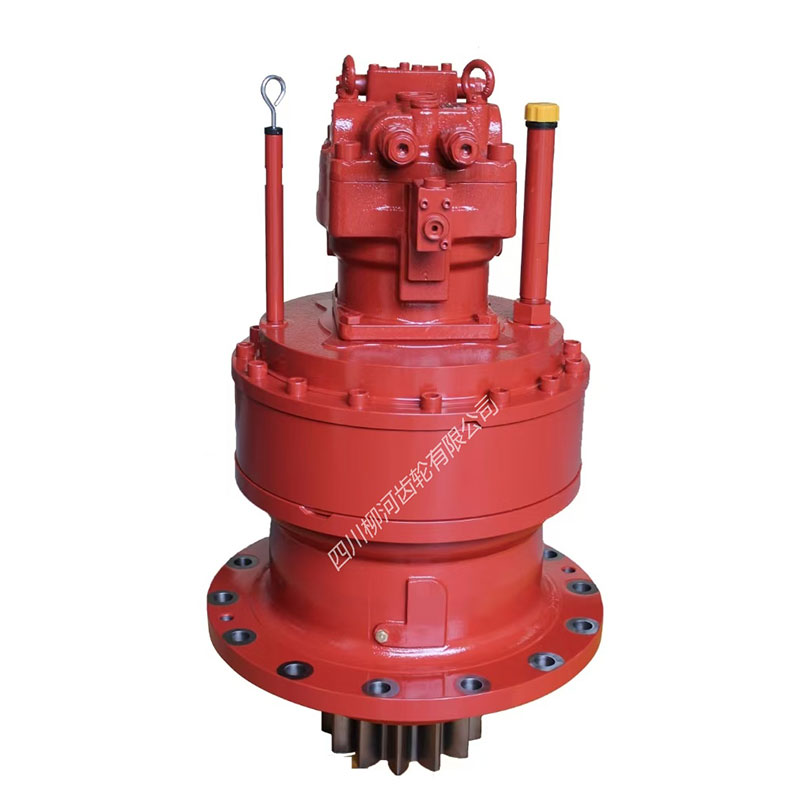
Конкретный пример: обработка зубьев редуктора поворота большого диаметра (для кранов грузоподъёмностью от 100 тонн). Раньше главной проблемой был профиль — недогруз или перегруз по контактному пятну. Сейчас многие используют финишную обработку шевингованием или даже шлифование после термообработки, но это удорожает продукт. Китайские инженеры стали чаще применять модификацию профиля зубьев на этапе проектирования — компенсируют возможные упругие деформации под нагрузкой. Это требует серьёзного софта и опыта. У Liuhe, судя по их описанию, основные продукты — это именно ответственные узлы: осевые коробки, зубчатые кольца для коробок передач, редукторы в сборе для экскаваторов. Для таких деталей модификация профиля — must have.
Ещё один момент — покрытия и защита. Для работы в агрессивных средах (порты, химические производства) стандартное фосфатирование или оксидирование не всегда спасает. Внедрение многослойных покрытий, включающих антифрикционные слои на основе дисульфида молибдена, — это то, что я видел в образцах от нескольких поставщиков. Это не их ноу-хау, технология мировая. Но умение нанести её равномерно на сложный профиль зуба и не нарушить геометрию — это уже производственная культура. Тут часто случаются осечки: покрытие может отслоиться после первых циклов. Знаю случай, когда партию редукторов для поворота пришлось полностью переделывать из-за этого. Поставщик (не Liuhe) сэкономил на подготовке поверхности. Сейчас такие истории реже, потому что заказчики научились прописывать контроль покрытия в протоколах приёмки.
Интеграция с приводом и системой управления
Современный башенный кран — это не механика с электромотором, а комплекс с частотными преобразователями и ПЛК. И здесь кроется большая головная боль для производителей механики. Раньше редуктор поставлялся, а как его стыковать с двигателем Siemens или Danfoss — проблемы монтажников. Сейчас тенденция — предлагать узел в сборе: мотор-редуктор, уже со смонтированной муфтой, иногда даже с рамой. Это кажется логичным, но для китайского завода это означает необходимость тесно сотрудничать с производителями приводов или даже держать на складе их продукцию. Не все к этому готовы.
Liuhe, судя по их ассортименту, идут по пути специализации на механической части, но в описании их редукторов в сборе для экскаваторов видно, что они предусматривают унифицированные посадочные места под распространённые модели гидромоторов или электродвигателей. Это практичный ход. Инновация здесь — в унификации и предварительной обкатке узла. Они собирают стендовый образец, обкатывают его с типовым приводом, снимают виброграммы и только потом отгружают. Это снижает риски на объекте.
Однако есть и подводные камни. Частотные преобразователи могут создавать паразитные токи в подшипниках редуктора, вызывая электрическую эрозию. Не все китайские производители учитывают это на этапе проектирования. Нужно либо ставить изолированные подшипники, либо предусматривать щётки для отвода тока. В одном из проектов два года назад мы столкнулись с тем, что подшипник вышел из строя через 800 часов. Виноват был не производитель редуктора, а наша схема заземления. Но хороший поставщик, имеющий опыт, обычно предупреждает о таких рисках в документации или на этапе обсуждения ТЗ. Это и есть признак зрелости — думать за пределы своего изделия.
Цена, сроки и ?подводные камни? логистики
Говоря о китайских производителях, нельзя обойти вопрос цены. Да, она часто на 20-40% ниже, чем у европейцев. Но где скрыта экономия? Не всегда в качестве материалов. Часто — в оптимизации логистики и масштабе. Завод типа Sichuan Liuhe Gear, с площадью в 40 000 кв. м, может позволить себе держать большой склад полуфабрикатов (поковок, отливок). Это сокращает срок изготовления партии с 16 до 8-10 недель. Для заказчика, у которого сломался редуктор на кране и проект стоит, это критически важно.
Но есть нюанс: сроки поставки могут быть сорваны из-за проблем с сырьём. Китай сильно зависит от импорта высококачественной стальной заготовки. Санкции, квоты, тарифы — всё это бьёт по цепочке. Умные поставщики теперь часто предлагают фиксированную цену с оговоркой по сырью или держат стратегический запас. Это тоже элемент инновации в управлении цепочками поставок.
Другой камень — документация и сертификация. Раньше паспорт на редуктор мог быть на китайском с кривым переводом. Сейчас для экспорта в Россию и Казахстан многие, включая Liuhe, готовят полный пакет на русском, с протоколами испытаний по ГОСТ или близким стандартам. Более того, некоторые узлы уже имеют сертификаты СЕ или EAC. Это не техническая инновация, но для заказчика — огромный плюс, сокращающий время на таможню и допуск в работу.
Взгляд в будущее: что дальше?
Куда движется отрасль? Думаю, следующий шаг — это цифровые двойники и предиктивная аналитика. Не в смысле ?интернета вещей? для крана, а в более приземлённом варианте. Производитель редуктора может предоставлять не просто паспорт, а расчётный ресурсный профиль узла в зависимости от режимов работы. Уже сейчас некоторые фабрики предлагают облачный доступ к данным испытаний конкретной партии. Это пока редкость, но тенденция.
Для китайских производителей, особенно таких устоявшихся, как Liuhe, вызов в том, чтобы развивать не только производственные, но и инженерно-аналитические компетенции. У них есть данные с тысяч работающих узлов по всему миру. Если научиться их анализировать, можно выйти на новый уровень сервиса: предупреждать заказчика о необходимости техобслуживания до поломки, предлагать модернизацию устаревших узлов.
Итог. Инновации китайских производителей редукторов поворота башни сегодня — это не громкие заголовки, а кропотливая работа над надёжностью, системностью и сервисом. Это переход от роли исполнителя чертежей к роли инжинирингового партнёра. Конечно, рынок неоднороден, и есть куда расти. Но те, кто вложился в технологии, контроль и понимание условий эксплуатации, уже сейчас предлагают продукт, который не стыдно поставить на ответственный объект. И это, пожалуй, самая важная перемена за последнее десятилетие. Выбор заказчика теперь часто сводится не к вопросу ?китайское или нет??, а к вопросу ?какой именно китайский поставщик обладает нужным опытом под мою конкретную задачу??. И это здорово меняет правила игры.