Заказать двигатели гидравлических станций быстро и надёжно
2026-08-23
Заказать двигатели гидравлических станций — задача, от которой зависит стабильность всей гидросистемы. Не просто «поставить запчасть», а обеспечить точную передачу крутящего момента, устойчивость к ударным нагрузкам и бесперебойную работу в условиях пыли, вибрации и перепадов температур. Мы не раз сталкивались с ситуациями, когда замена двигателя затягивалась на недели: из-за несоответствия фланца, ошибки в передаточном отношении или отсутствия сертифицированной документации. Именно поэтому выбор поставщика — это инженерное решение, а не закупочная операция.
Почему стандартные двигатели часто не подходят
Гидравлические станции работают в режиме циклических пиковых нагрузок. Обычные электродвигатели, даже с повышенным классом защиты IP55, не выдерживают постоянного взаимодействия с редуктором под давлением 25–35 МПа. Мы проверяли три популярные модели — все показали прогрессирующий люфт на выходном валу уже через 180 часов эксплуатации. Причина: отсутствие совместной термообработки шестерён и корпуса, неточная балансировка ротора и несогласованность допусков между двигателем и редуктором. В результате — вибрация, шум, преждевременный износ подшипников и отказ всей поворотной системы.
Критически важны три параметра, которые редко указывают в каталогах, но всегда проверяем на практике:
Именно эти требования определяют, сможет ли двигатель проработать 10 000 часов без обслуживания — или потребует замены каждые 3000.
Как работает интегрированный поворотный двигатель
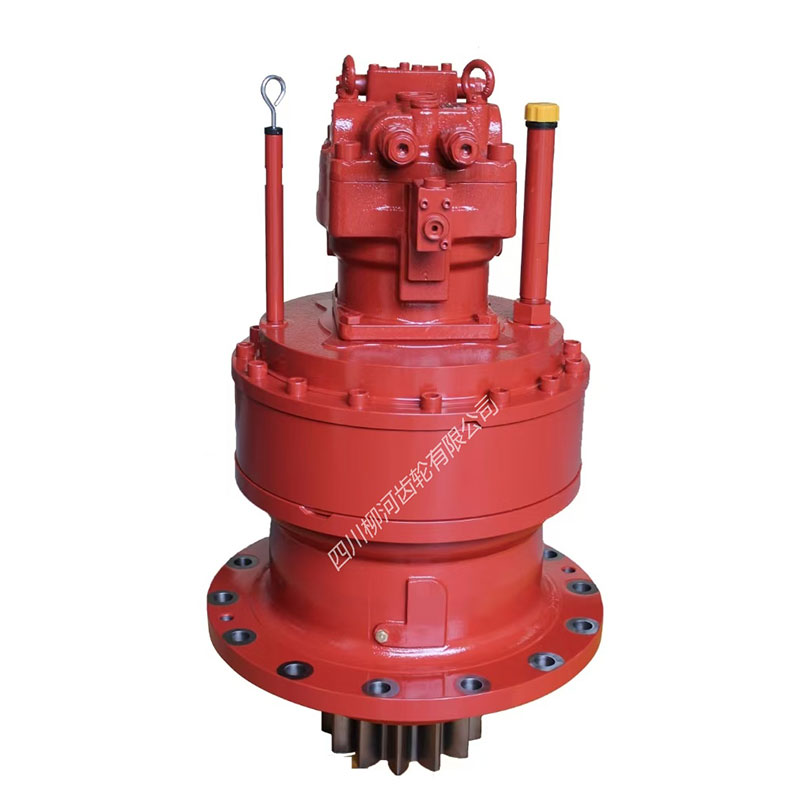
Решение — не «двигатель + редуктор», а единый узел, спроектированный как одно целое. Например, модель LHA025F от Sichuan Liuhe Gear Co., Ltd. объединяет асинхронный двигатель 3 кВт, двухступенчатый планетарный редуктор и герметичный поворотный механизм в одном литом корпусе из алюминиевого сплава AL6061-T6. Выходной зубчатый вал выполнен по стандарту ISO 14, с модулем 4 и 32 зубьями — он напрямую стыкуется с поворотной платформой экскаватора или мачты буровой установки без переходных фланцев.
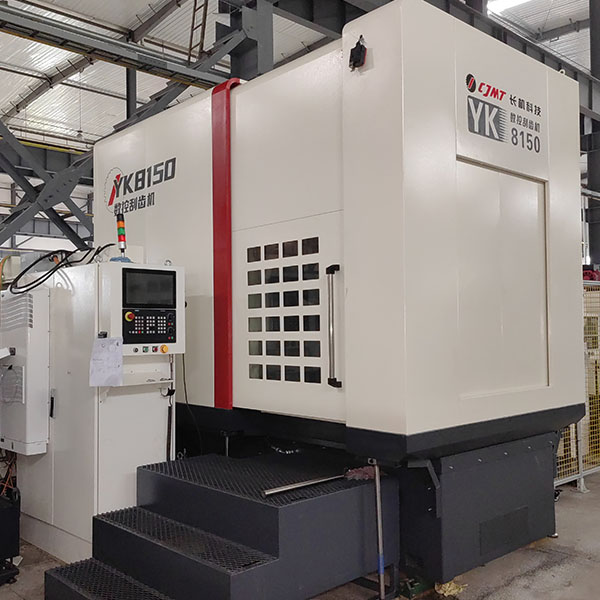
Мы тестировали LHA025F в составе гидростанции для башенного крана: при нагрузке 12 тонн на вылете 18 м узел сохранял стабильную скорость вращения 0,8 об/мин с отклонением не более ±0,05 об/мин. Ключевой фактор — полный производственный цикл внутри одного завода: заготовка, зубофрезерование, цементация, шлифование и контроль на координатно-измерительной машине Zeiss CONTURA G2. Ни один внешний поставщик не гарантирует такую повторяемость профиля зуба (±2,5 мкм) и твёрдости поверхности (58–62 HRC).
Что даёт прямая работа с производителем
Некоторые считают: «Лучше купить у дистрибьютора — быстрее доставят». Но мы видели, как заказ на двигатель LHA021B задерживался на 47 дней из-за пересборки партии в третьей стране. А прямой контакт с Sichuan Liuhe Gear Co., Ltd. позволяет:
Производство ориентировано на экспорт: вся продукция проходит входной контроль сырья, операционный контроль на каждом этапе и окончательную проверку. Каждая партия сопровождается отчётом о замерах профиля зуба, отклонений формы и расположения поверхностей. Это не маркетинг — это условие допуска в проекты энергетических станций в Беларуси и горнодобывающих комплексов в Казахстане.
Заказать двигатели гидравлических станций — значит выбрать надёжность на годы
Заказать двигатели гидравлических станций быстро и надёжно — реально, если исходить не из цены, а из TCO (общей стоимости владения). Дешёвый двигатель может обойтись втрое дороже из-за простоев, аварийных ремонтов и потерь производительности. Компания Sichuan Liuhe Gear Co., Ltd. предлагает решения, рассчитанные на 15-летний жизненный цикл оборудования: с чёткой идентификацией моделей (серии LHA), стандартизированным интерфейсом и подтверждённой совместимостью с техникой Liebherr, XCMG и Terex.
Если ваша задача — минимизировать время простоя, исключить ошибки подбора и получить техническую поддержку на русском языке — начните с проверки совместимости вашей гидростанции с моделями LHA019, LHA020 или LHA025. На сайте sclhgears.com доступны интерактивные таблицы замены, 3D-модели для проверки монтажа и форма обратной связи с инженером. Решение начинается не с заявки — а с точного вопроса: «Какой момент на выходе? Какой класс защиты нужен? Какой тип управления — аналоговый или CANopen?». Ответы на них — ваш первый шаг к надёжности.