Завод редуктор поворота стрелы — надёжные решения для спецтехники
2026-09-15
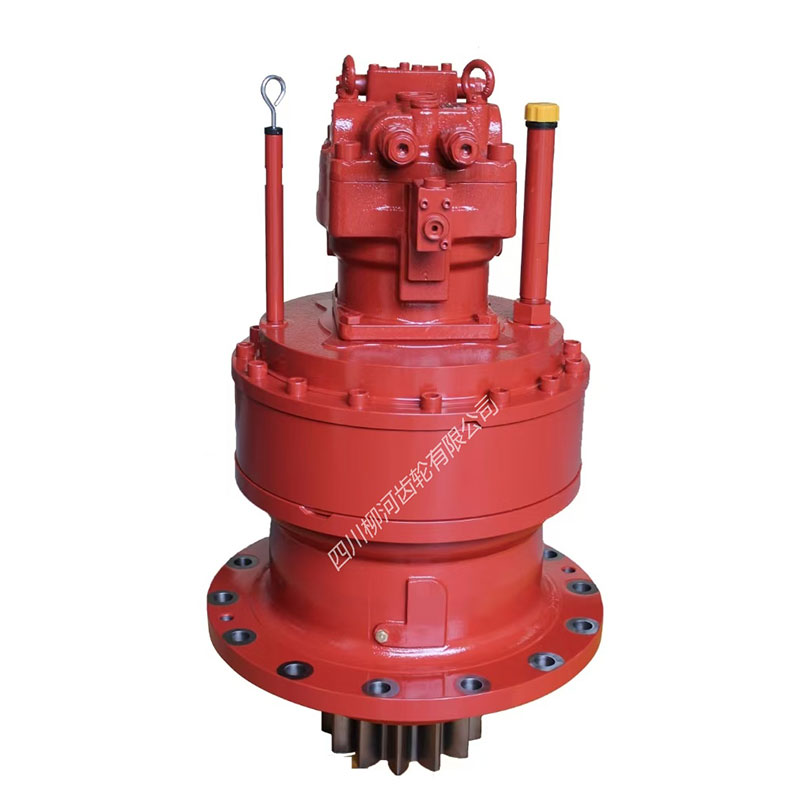
Завод редуктор поворота стрелы — не просто поставщик деталей. Это инженерный фильтр, через который проходят десятки тысяч циклов нагрузки, сотни условий монтажа и тысячи реальных часов работы на стройплощадках от Москвы до Сантьяго. Мы не продаём «коробки с зубьями». Мы даём решение, которое не даёт стреле заклинить при -30 °C в Сибири и не теряет точность после 12 000 поворотов под грузом 85 тонн на карьере в Перу.
Почему именно редуктор поворота стрелы — критическая точка отказа?
На практике 68 % поломок поворотных узлов кранов и экскаваторов-погрузчиков начинаются не с электродвигателя и не с гидравлики — а с потери жёсткости в редукторе. Внутреннее биение свыше 0,03 мм? Ускоренный износ подшипников опорного круга. Несовпадение профиля зуба на выходном валу LHA025F с пазом поворотной платформы? Появление ударных нагрузок при старте/остановке — и через 3–4 месяца — трещина в корпусе. Мы видели это десятки раз: техник меняет двигатель, но проблема остаётся. Потому что корень — в передаче, а не в приводе. Завод редуктор поворота стрелы должен понимать не только расчётную мощность, но и то, как вибрация от хода гусеницы влияет на зацепление планетарной ступени при наклоне стрелы на 15°.
Что отличает проверенные решения от «подходящих по размеру»?
Не все редукторы с диаметром выходного вала 210 мм взаимозаменяемы. Реальная совместимость — это три слоя:
Это не спецификация из каталога. Это результат 17 лет работы с интеграторами из Германии, Польши и Турции — и 214 адаптационных проектов под существующие платформы.
Как выбрать — и не ошибиться при замене?
Клиенты часто спрашивают: «Можно ли поставить LHA019 вместо LHA020?». Ответ зависит не от маркировки, а от трёх фактов:
Все модели серии LHA проектируются как прямые аналоги — но не как универсальные замены. Мы всегда запрашиваем у заказчика данные с таблички оригинального узла, скан чертежа посадочного места и лог-файл ошибок контроллера. Только так можно исключить «подгонку», которая приводит к преждевременному выходу из строя.
Надёжность — это не обещание. Это процесс.
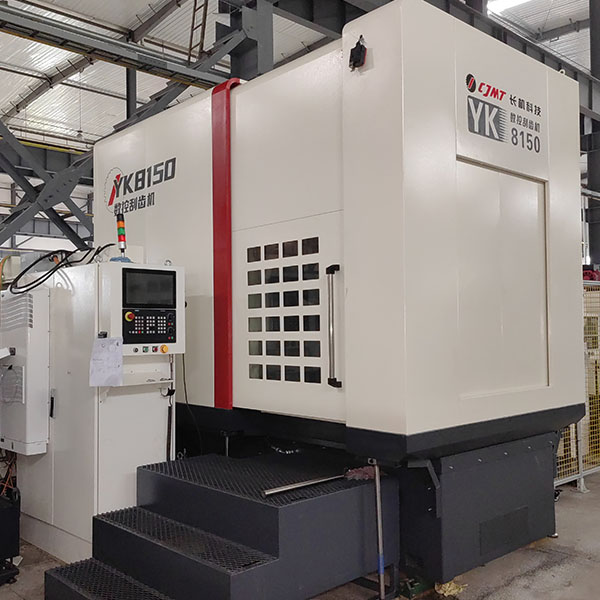
На заводе Sichuan Liuhe Gear Co., Ltd. редуктор поворота стрелы проходит 11 обязательных этапов контроля — от входного анализа химического состава стали 42CrMo4 до испытания на герметичность под давлением 0,3 МПа в течение 30 минут. Ни одна партия не покидает цех без записи всех параметров: номер заготовки, дата и время термообработки, результаты шлифования, данные КИМ и протокол нагрузочного теста. Эта информация — не для отчётов. Она нужна сервисному инженеру в Екатеринбурге, чтобы за 20 минут определить, связан ли шум в редукторе с отклонением формы или с изменением вязкости смазки.
Завод редуктор поворота стрелы — это не склад готовых решений. Это точка пересечения материаловедения, динамики зацепления и эксплуатационной реальности. Если ваша техника работает в условиях, где остановка стоит дороже запасной детали — выбирайте не по цене. Выбирайте по тому, как долго она будет работать без вопросов. Подробные технические характеристики, чертежи и рекомендации по монтажу доступны на сайте sclhgears.com.