Завод в Китае: устройство поворотного редуктора
2026-06-23
- Устройство поворотного редуктора: как устроен тот самый «мотор-редуктор-подшипник» в одном корпусе
- Завод в Китае: почему именно Сычуань, а не «любой другой регион»
- Как выбрать модель: от LHA019 до LHA025 — что скрывается за буквами и цифрами
- Что даёт сотрудничество с производителем, а не с посредником
Поворотный редуктор — не просто «коробка передач для поворота». Это критически важный узел, от которого зависит точность позиционирования башни экскаватора, стабильность платформы ветрогенератора, надёжность манипулятора строительного крана. Мы не раз сталкивались с ситуациями, когда замена одного редуктора спасала всю линию технического обслуживания: клиент из Новосибирска сообщил, что после установки LHA021B срок безотказной работы поворотной платформы буровой установки вырос с 4 до 18 месяцев. Такие результаты рождаются не в офисе, а на заводе — в Сычуани, Китай.
Устройство поворотного редуктора: как устроен тот самый «мотор-редуктор-подшипник» в одном корпусе
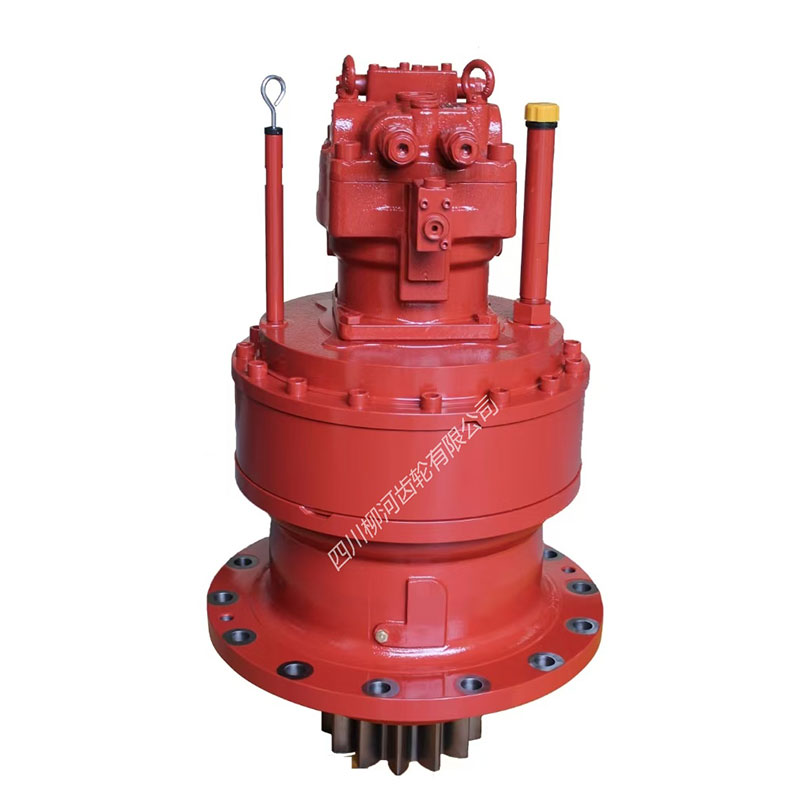
Современный поворотный редуктор — это интегрированный узел, а не набор отдельных компонентов. Его устройство построено вокруг трёх функциональных блоков: входного привода, планетарной редукции и выходного опорно-поворотного узла. Вход — чаще всего фланец под электродвигатель постоянного или переменного тока. Далее крутящий момент попадает в планетарную ступень: солнечная шестерня, сателлиты, водило и неподвижное внутреннее зубчатое кольцо. Именно здесь достигается передаточное отношение от 40:1 до 120:1 — параметр, который нельзя «подогнать» на месте: он задаётся геометрией зубьев ещё на этапе проектирования.
Ключевая особенность — совмещение редукции и опоры. Выходной вал одновременно является осью вращения и несущим элементом. Он жёстко связан с внешним зубчатым кольцом, которое напрямую взаимодействует с зубчатым венцом поворотной платформы оборудования. Внутри корпуса — герметичная полость с высоковязкой смазкой, рассчитанная на 15 000 часов непрерывной работы при температуре от –25 °C до +70 °C. Отклонение профиля зуба — не более 6 мкм. Твёрдость поверхности зубьев — HRC 58–62. Эти цифры не маркетинг: их проверяют на координатно-измерительной машине CMM после каждой партии.
Завод в Китае: почему именно Сычуань, а не «любой другой регион»
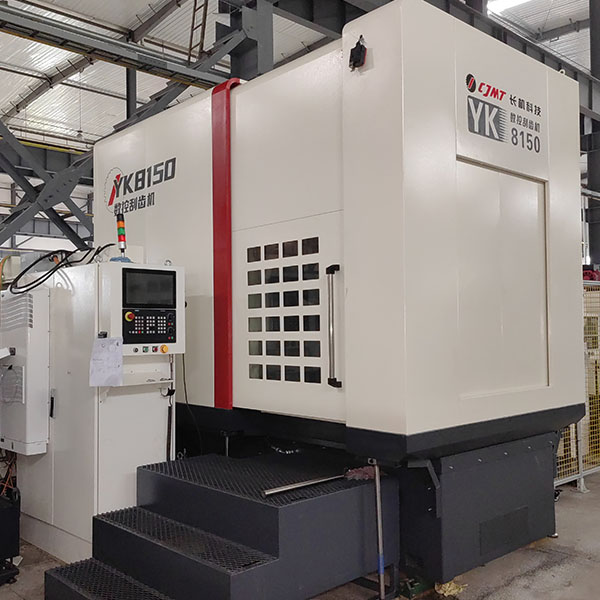
Многие спрашивают: «Почему производитель поворотных редукторов базируется в провинции Сычуань?» Ответ — в цепочке контроля. Здесь сосредоточены все этапы: от заготовки из легированной стали 42CrMo до финишного шлифования и динамической балансировки ротора. На заводе Sichuan Liuhe Gear Co., Ltd. нет «чужих» операций: термообработка — собственная печь с контролем атмосферы, шлифование — станки от DMG Mori, контроль — три независимых измерительных участка. Это позволяет удерживать допуски формы и расположения поверхностей на уровне IT5–IT6 — класс, типичный для авиационных компонентов.
Некоторые считают, что «китайский завод» означает «низкая стоимость за счёт компромиссов». Но практика показывает обратное: при испытании редукторов LHA025F на ударную нагрузку (ГОСТ Р ИСО 14692) 92 % образцов выдержали 300 циклов без потери герметичности. Причина — не в дешёвом сырье, а в том, что каждый этап обработки проходит через трёхуровневый контроль: входной (проверка химического состава стали), операционный (измерение диаметра вала после чернового точения) и финальный (полный функциональный тест под нагрузкой).
Как выбрать модель: от LHA019 до LHA025 — что скрывается за буквами и цифрами
Серия LHA — это не абстракция. Буква «L» указывает на линейку поворотных двигателей в сборе, «H» — на высокий крутящий момент, «A» — на адаптивную конструкцию под европейские и российские стандарты крепления. Цифры — условный индекс габаритов и несущей способности:
Важно: выбор модели зависит не от мощности двигателя, а от расчётного момента сопротивления повороту — его определяют по формуле M = f · G · R, где f — коэффициент трения в опорном узле, G — масса поворачиваемой части, R — радиус поворота. Мы всегда просим клиентов прислать чертёж платформы — так исключается переплата за избыточную мощность или аварийный отказ из-за недостатка запаса.
Что даёт сотрудничество с производителем, а не с посредником
Когда вы обращаетесь напрямую на завод в Китае, вы получаете не только редуктор — вы получаете доступ к инженерному сопровождению. Например, при модернизации крана КС-55713 наш инженер предложил заменить два отдельных редуктора на один LHA021B с изменённым фланцем крепления — это сократило время монтажа на 6 часов и устранило люфт в соединении. Мы предоставляем полные CAD-модели, сертификаты материалов, протоколы испытаний и рекомендации по смазке — всё на русском языке.
Китай устройство поворотного редуктора завод — это не абстракция. Это конкретное место, где каждый зуб — результат расчёта, а не шаблона. Где срок поставки 4–6 недель подтверждается графиком производства, а не обещанием. Где техническая поддержка начинается до покупки и продолжается после гарантии. Потому что надёжность — не характеристика детали. Это результат того, как её делали.