Где Китай редуктор поворота КМУ заводы с инновациями?
2026-03-05
Когда слышишь этот вопрос, сразу ловишь себя на мысли: многие ищут просто адрес, список, координаты. Но суть-то не в географии, а в том, что скрывается за словом ?инновации? в этом сегменте. Часто подразумевают что-то сверхновое, цифровое, а на деле в тяжелом машиностроении инновации — это часто кропотливая доводка классических решений под новые, более жёсткие условия работы. И заводы, которые это понимают, — они не всегда на первых строчках в поиске, но их продукция годами крутится в узлах под серьёзной нагрузкой.
Что на самом деле значит ?инновационный? в контексте редукторов?
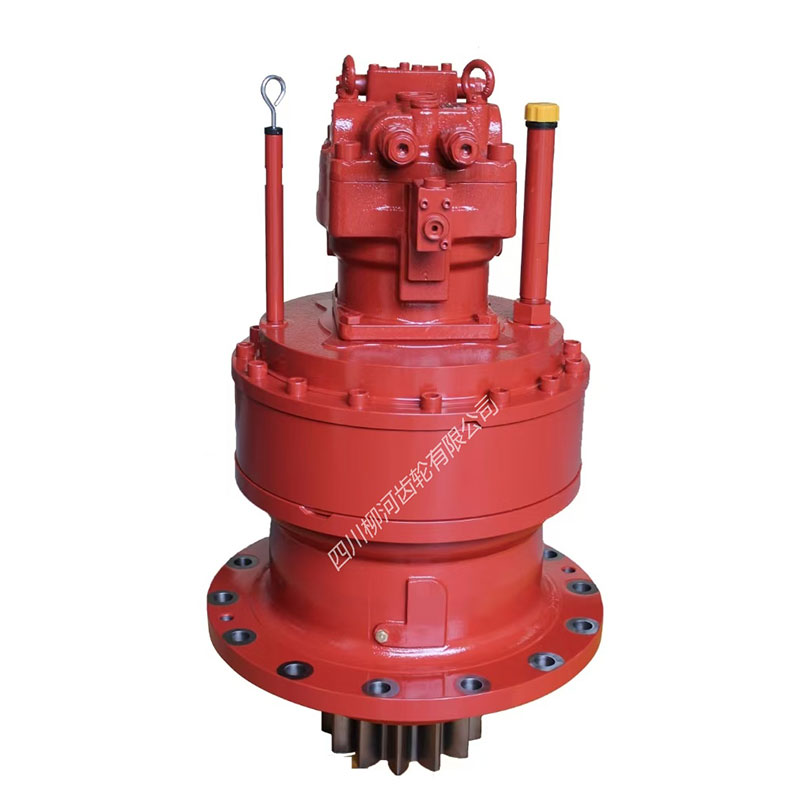
Вот смотри, возьмём конкретно редуктор поворота КМУ. Задача-то известна: обеспечить плавный, точный и, главное, безотказный поворот стрелы в любую погоду, при вибрациях, с полной нагрузкой. Казалось бы, всё придумано до нас. Но инновации здесь — это, например, переход на моделирование нагрузки не по усреднённым циклам, а по реальным данным телеметрии с машин, которые уже работают на стройках. Не каждый завод на это идёт — дорого, нужны свои специалисты по анализу данных, тесная связь с производителями КМУ. Но без этого все разговоры об оптимизации ресурса — просто слова.
Или вот материал. Не просто ?высокопрочная сталь?, а конкретная марка, с определённой чистотой по неметаллическим включениям, и главное — с отработанной технологией последующей химико-термической обработки (цементация, нитроцементация), чтобы получить нужную глубину упрочнённого слоя и вязкую сердцевину. Потому что поломки часто идут не от контактной усталости на поверхности зуба, а от подповерхностных трещин. Видел как-то разбор после отказа — разрушение пошло именно из зоны, где структура была неоднородной. Заводу-поставщику тогда пришлось пересматривать весь цикл термообработки для этой партии.
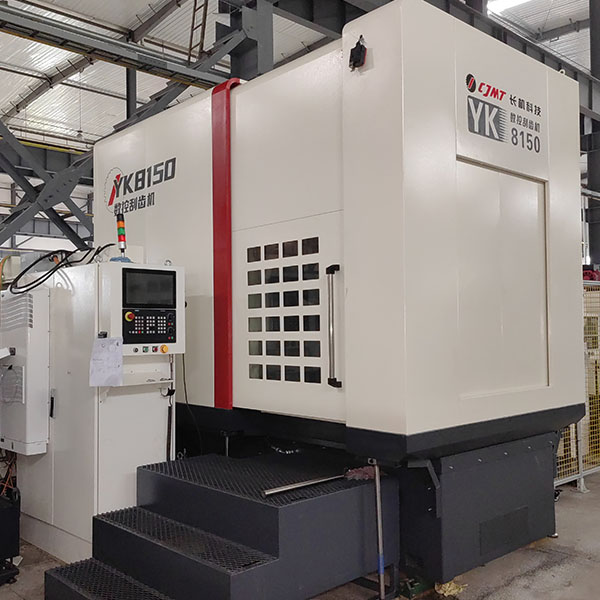
Ещё один момент — точность изготовления и контроль. Можно купить самый современный зубофрезерный станок, но если техпроцесс не стабилен, если температурные режимы в цехе не контролируются, то геометрия зубчатого зацепления будет плавать. А это шум, вибрации, локальный перегрев масла и, в итоге, преждевременный износ. Инновация здесь — это не станок сам по себе, а выстроенная система обеспечения стабильности на всех этапах: от поковки до финишной шлифовки и монтажа подшипников. Это скучная, рутинная работа, которая и отличает серьёзного производителя.
Где искать такие производства? Опыт из поля
Если отбросить громкие имена, которые в основном занимаются сборкой конечных машин, то стоит смотреть на специализированные предприятия, которые десятилетиями делают именно зубчатые передачи и редукторные узлы. Они часто находятся не в столичных регионах, а в традиционных промышленных кластерах. Их сайты могут выглядеть не так гладко, но в технических разделах можно найти конкретику: описание своих испытательных стендов, сертификаты на материалы, примеры расчётов на контактную прочность.
Например, в провинции Сычуань есть давний игрок — Sichuan Liuhe Gear Co., Ltd. (ООО Сычуань Люхэ Шестерня). Компания основана аж в 1989 году, что для Китая в машиностроении — серьёзный срок. Они расположены в зоне развития аэропорта в Чэнду. Площадь около 40 000 кв. м — это не гигантский комбинат, но и не мастерская, масштаб подходящий для гибкого производства сложных штучных изделий. На их сайте https://www.sclhgears.com видно, что они фокусируются на деталях механических трансмиссий, и в ассортименте как раз значатся редуктор экскаватора в сборе и осевые коробки для строительной техники. Это уже говорит о том, что они работают в смежной с КМУ тяжелой нише, где требования по надёжности схожи.
Важный признак — открытость к кастомизации. Стандартный редуктор поворота — это почти оксюморон. Параметры по моменту, посадочным размерам, передаточному отношению всегда под конкретную модель КМУ и её гидросистему. Поэтому если в диалоге с заводом инженеры быстро вникают в твои чертежи и ТЗ, задают уточняющие вопросы по пиковым нагрузкам и режимам работы — это хороший знак. Упомянутая Liuhe Gear, судя по описанию их 30-летней деятельности в R&D и производстве, как раз из таких. Они делают и зубчатые венцы, и шестерни для коробок передач, то есть понимают зубчатое зацепление комплексно.
Тонкости, о которых редко пишут в каталогах
Один из ключевых узлов в редукторе поворота — опорно-поворотный подшипник (как правило, шариковый или роликовый). Так вот, инновация может крыться в способе его интеграции в корпус редуктора. Классическая проблема — перекосы при монтаже, ведущие к неравномерному распределению нагрузки на дорожки качения. Некоторые передовые заводы перешли на технологию, когда посадочные поверхности под подшипник обрабатываются на корпусе уже после его сварки и отжига для снятия напряжений, и делается это на одном устаночном базисе с зубчатым венцом. Это дороже, но радикально повышает соосность и долговечность.
Другой момент — смазка. Казалось бы, мелочь. Но для редуктора, работающего в любом положении (КМУ же крутится), важно, чтобы масло всегда попадало в зоны зацепления и подшипники. Конструкция масляных каналов, наличие принудительной циркуляции или специальных разбрызгивателей — это тоже результат проб и ошибок. Помню историю с одним прототипом, где при определённом угле наклона стрелы масло уходило от верхнего подшипника, что привело к его задиру уже через 200 моточасов. Пришлось переделывать картер.
И, конечно, контроль на выходе. Самый убедительный тест — это стендовые испытания под нагрузкой, с имитацией реальных рабочих циклов. Не все заводы имеют такие мощные стенды, способные ?крутить? редуктор с моментом в десятки тонно-метров. Наличие такого оборудования и готовность предоставить протоколы испытаний — сильный аргумент. Это та самая ?инновация? в подходе к гарантии качества, которая для конечного клиента важнее любых маркетинговых лозунгов.
Провалы и уроки: без этого опыта не бывает
Расскажу о случае, который многому научил. Как-то работали с одним поставщиком, который обещал супер-технологию поверхностного упрочнения. Редукторы вышли с идеальными параметрами твёрдости, но… в полевых условиях, при работе в мороз, стали появляться сколы на зубьях. Разборка показала: да, поверхность твёрдая, но хрупкая. Не был должным образом подобран режим отпуска, не была достигнута нужная вязкость. Завод тогда понёс серьёзные убытки на замену партии. Их ошибка — погоня за одним ?волшебным? параметром (твёрдость) в ущерб комплексному подходу к материалу. Теперь этот поставщик, кстати, один из лучших — они выстроили полный цикл контроля металлургического качества, начиная с проверки каждой плавки стали.
Ещё один частый камень преткновения — логистика и упаковка. Казалось бы, мелочь. Но тяжёлый редуктор, неправильно закреплённый на паллете, может получить невидимые глазу внутренние напряжения при транспортировке морем из-за постоянной качки. Потом при монтаже возникает непонятная несоосность. Пришлось внедрять жёсткие стандарты на консервацию, крепление и даже маркировку ?верх? на упаковке. Это тоже часть культуры производства, которую не купишь вместе со станком.
Возвращаясь к вопросу: так где же они?
Итак, подводя неформальный итог. Заводы в Китае, которые действительно привносят инновации в производство редукторов поворота для КМУ, — это чаще всего не новички-стартапы, а предприятия с историей, прошедшие путь проб и ошибок в тяжёлом машиностроении. Они сконцентрированы на глубокой специализации — зубчатых передачах. Их инновации — это не революционные прорывы, а эволюционные улучшения в материалах, термообработке, точности изготовления и системах контроля. Их можно найти в промышленных регионах вроде Сычуаня, Цзянсу, Шаньдуна.
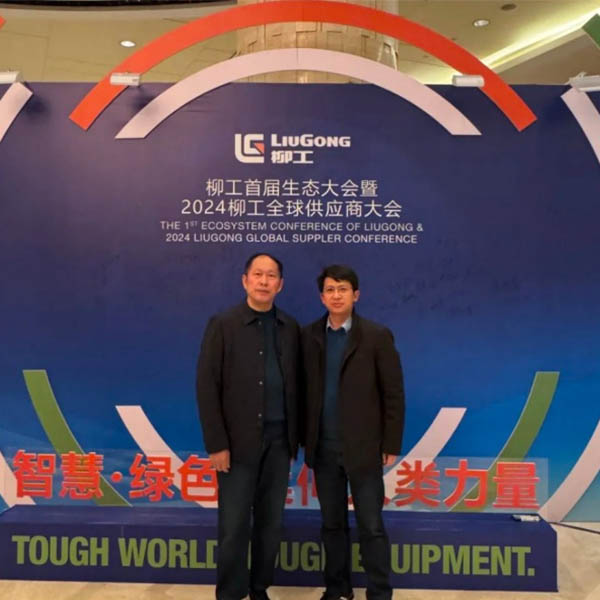
Критерии для поиска: открытость технического диалога, готовность к кастомизации, наличие собственных мощностей для полного цикла (от поковки/литья до финишной обработки и сборки), владение передовыми, но проверенными методами упрочнения (например, глубокой цементацией с контролируемой карбонитризацией), и — что крайне важно — наличие современного испытательного оборудования. Сайт компании, её история (как у той же Sichuan Liuhe Gear с её более чем 30-летним стажем) и список ключевых клиентов в смежных отраслях (строительная техника, экскаваторы) могут дать хорошую зацепку.
В конечном счёте, самый верный признак — это когда разговор с инженерами завода переходит с цен и сроков на обсуждение коэффициента безопасности по контактной выносливости, методов шлифования после термообработки для снятия напряжений или опыта подбора уплотнений для работы в условиях высокой запылённости. Вот тогда понимаешь, что ты нашёл не просто фабрику, а партнёра, который знает, что делает. И именно такие производства и стоит искать, когда нужен не просто узел, а надёжный узел для ответственной машины.