Где Китай редуктора заводы внедряют инновации?
2026-03-23
Если говорить о том, где реально происходит внедрение инноваций на китайских заводах по производству редукторов, многие сразу представляют себе огромные автоматизированные линии или роботов-манипуляторов. Но на практике, особенно для производителей, которые работают не первый год, всё часто упирается в конкретные узлы и в конкретных людей. Инновация — это не всегда про покупку самого дорогого станка. Иногда это про то, как ты пересмотрел процесс термообработки для конкретной партии шестерен под новый проект или как решил проблему шума в редукторе для экскаватора, с которой клиент мучился полгода. Вот об этих точках, где теория сталкивается с цехом, и стоит поговорить.
От чертежа до цеха: где рождается новое
Часто инновации начинаются не в отделе R&D, а в диалоге с заказчиком, который приносит почти нереальную спецификацию. Помню случай с одним европейским интегратором, который требовал для редуктора строительной техники не просто соответствие ISO, а конкретный ресурс в часах при пиковых нагрузках, которые в стандартах и не описаны. Это классическая ситуация. Теоретически, металл и геометрия зубьев подходят. Практически — при стендовых испытаниях всё идёт трещинами. Вот тут и начинается работа: инженеры сидят с технологами, перебирают марки стали, вариации цементации, глубину закалки. Инновация здесь — это накопленная база таких ?нестандартных? решений, которая потом ложится в основу новых технологических карт.
На многих заводах слабым звеном остаётся именно переход от опытного образца к серии. Сделать одну идеальную шестерню можно и на универсальном станке с ручными правками. А как обеспечить стабильность для тысячи? Тут уже нужны изменения в оснастке, в системе контроля. Например, на одном из производств, с которым мы сотрудничали, внедрили систему лазерного сканирования профиля зуба прямо на линии чистовой обработки. Не для галочки, а потому что на партии в 500 штук для коробки передач ветрогенератора разброс параметров вышел за рамки. Пришлось оперативно встраивать дополнительный контрольный контур. Это и есть инновация на уровне процесса, которая не попадает в брошюры, но решает реальные проблемы.
Ещё один пласт — это материалы. Переход с стандартной 20CrMnTi на модифицированные стали с добавками ниобия или ванадия для ответственных редукторов экскаватора — это тихая революция. Но её внедрение упирается в логистику, стоимость и, главное, в готовность персонала термического цеха работать по новым режимам. Часто приходится проводить целые обучающие циклы прямо у печей, чтобы мастера понимали, почему теперь нужно выдерживать температуру не ?плюс-минус 20 градусов?, а строго по графику. Без этого любая инновационная сталь превратится в брак.
Цифра как инструмент, а не как цель
Сейчас модно говорить о ?цифровизации? и ?Индустрии 4.0?. На деле, на многих китайских заводах, включая и достаточно крупные, цифровые системы внедряются точечно. Полная цифровая нить от заказа до отгрузки — это пока редкость. Чаще всего ?цифра? приходит туда, где есть явная боль. Например, в склад заготовок и готовых деталей. Внедрение системы WMS с маркировкой QR-кодами может радикально сократить время поиска и вероятность ошибки при комплектации узла. Это не гламурно, но даёт моментальный экономический эффект.
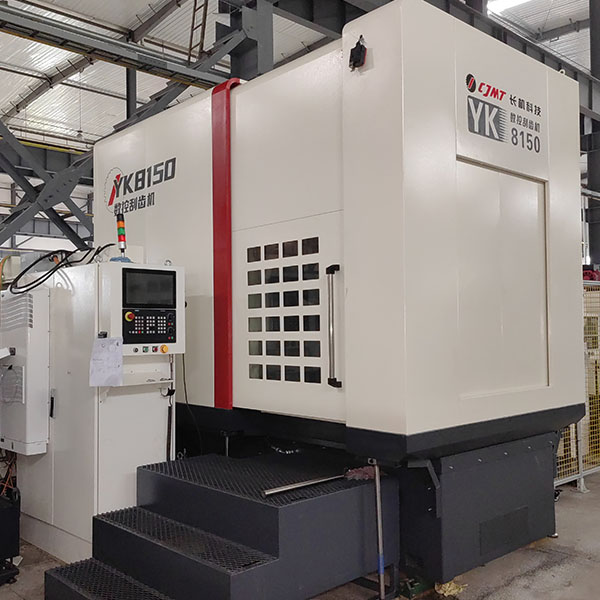
Другой пример — предиктивная аналитика для оборудования. Внедрять её на все станки сразу — дорого и сложно. Но если начать с самых критичных и дорогих агрегатов, например, с зубофрезерных станков для нарезания крупномодульных шестерен для ветроэнергетики, то можно получить реальную отдачу. Датчики вибрации и температуры шпинделя позволяют предсказать необходимость обслуживания до того, как будет испорчена дорогостоящая заготовка. Ключ в том, чтобы не гнаться за масштабом, а решать конкретные задачи. Инновация в том, чтобы интегратор системы смог ?посидеть? с наладчиками и понять, какие параметры они сами на слух и по стружке определяют, и перевести это в цифровой сигнал.
При этом часто возникают проблемы интеграции. Новая система управления производством (MES) может не ?стыковаться? со старой системой учёта (ERP), которая стоит уже лет десять. В итоге данные приходится вводить вручную дважды, что убивает всю эффективность. Успешное внедрение цифровых инструментов часто зависит не от бюджета, а от наличия на заводе своего технолога-энтузиаста, который возьмёт на себя роль моста между софтверными разработчиками и мастером участка.
Кейс: адаптация под конкретный рынок
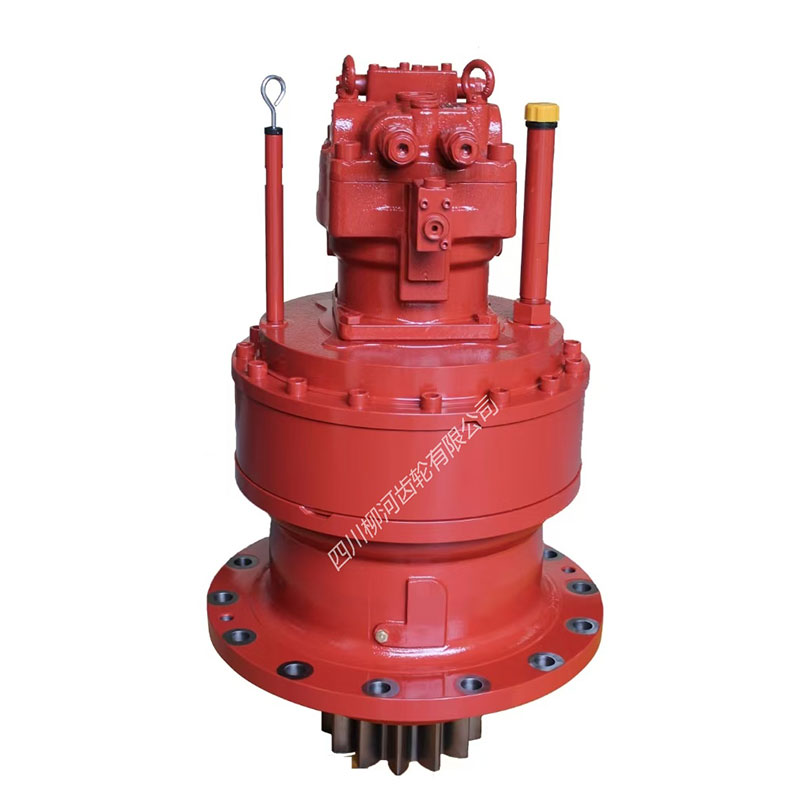
Возьмём в качестве примера компанию Sichuan Liuhe Gear Co., Ltd. (сайт: https://www.sclhgears.com). Это предприятие с историей, основанное в 1989 году. Их площадка в Чэнду занимает около 40 000 кв. метров, и они более 30 лет в отрасли. Если посмотреть на их продуктовую линейку — осевые коробки для строительной техники, зубчатые венцы и шестерни для КПП, редукторы в сборе для экскаваторов, — видно, что это не универсальный завод, а сфокусированный на механических трансмиссиях для тяжёлой техники и энергетики.
Их инновации, на мой взгляд, часто лежат в плоскости адаптации. Не создание чего-то абсолютно нового ?с нуля?, а глубокая доработка и оптимизация классических конструкций под жёсткие требования конкретных применений. Например, редуктор для экскаватора — агрегат, работающий в условиях ударных нагрузок и загрязнения. Инновацией здесь может быть не сам редуктор, а новая конструкция лабиринтного уплотнения вала, которая при той же стоимости увеличивает ресурс на 15-20%, или особая схема смазки зубчатого зацепления под нестандартными углами наклона стрелы. Такие решения рождаются в совместной работе с конструкторами заводов-производителей техники и проверяются в полевых испытаниях.
Для такого производителя, как Sichuan Liuhe Gear, важным направлением инноваций является вертикальная интеграция. Иметь под одной крывой и ковку, и термообработку, и чистовую обработку зубьев, и сборку — это не просто про экономию. Это про контроль над всем технологическим циклом и возможность быстро вносить изменения. Если возникает проблема с шумом в собранном редукторе, можно за день-два провести цикл: разборка — анализ контактного пятна на шестернях — корректировка настройки зуборезного станка — повторная обработка — сборка и проверка. На аутсорсинговой модели этот цикл растянулся бы на недели.
Люди и культура: самое узкое место
В конечном счёте, любое новое оборудование или технология упираются в людей. Можно купить самый современный пятиосевой обрабатывающий центр для производства сложных автомобильных шестерен, но если оператор или наладчик воспринимает его как ?чёрный ящик? и боится вносить изменения в CAM-программы, то потенциал будет использован на 30%. Главная инновация, которую внедряют передовые заводы, — это изменение подхода к обучению и мотивации ключевых специалистов.
На практике это выглядит как создание внутренних групп по решению проблем (quality circles), где рабочие, технологи и инженеры на равных разбирают конкретный дефект. Или система, при которой рацпредложение рабочего по оптимизации режима резания, давшее реальную экономию, материально поощряется процентом от сэкономленного. Это медленный и не всегда прямой процесс, но он создаёт почву, на которой приживаются технологические новшества. Без этого все инвестиции в ?железо? рискуют оказаться неэффективными.
Часто барьером является и межцеховая разобщённость. Конструкторы могут разработать идеальную деталь, но не учесть реальные возможности заготовительного цеха. Внедрение сквозных проектных групп, которые ведут изделие от эскиза до испытаний, помогает сломать эти стены. Это организационная инновация, которая по своему эффекту может превзойти покупку нового станка.
Взгляд вовне: сотрудничество и стандарты
Инновации редко рождаются в вакууме. Для китайских производителей редукторов критически важным стало активное взаимодействие с мировыми лидерами в области станкостроения (например, с Gleason, Klingelnberg) и с поставщиками измерительного оборудования. Это не просто покупка техники. Это доступ к передовым практикам, обучающим программам и, что важно, к глобальной базе типовых решений. Участие в международных выставках и профильных ассоциациях позволяет ?сверить часы? и понять, в каком направлении двигаться.
Ещё один драйвер — ужесточение экологических и энергетических стандартов по всему миру. Требования к снижению потерь на трение в редукторах, к использованию экологически безопасных смазок, к рециклингу материалов заставляют пересматривать классические конструкции. Например, переход на шлифование зубьев вместо просто шевингования для снижения шума и повышения КПД — это дополнительная операция и cost, но для рынка Европы это уже must-have. Инновация здесь — в способности быстро перестраивать технологическую цепочку под новые внешние условия.
Наконец, работа на такие сектора, как ветроэнергетика, где срок службы оборудования исчисляется десятилетиями, а стоимость простоя крайне высока, требует нового уровня контроля над всем жизненным циклом изделия. Внедрение систем прослеживаемости (traceability), когда для каждой шестерни в редукторе можно вызвать полную историю: от плавки стали и сертификата на неё до параметров каждой термообработки и финальных измерений. Это становится ключевым конкурентным преимуществом и серьёзной инновацией в области управления качеством.
Вместо заключения: суть не в точке, а в процессе
Так где же всё-таки внедряются инновации? Глядя на опыт множества заводов, можно сказать, что это происходит не в какой-то одной точке. Это постоянный процесс на стыке: между отделом продаж и конструкторским бюро, между чертежом термиста и реальной печью, между программой, написанной инженером-технологом, и руками оператора у пульта станка. Это история про решение ежедневных проблем, а не про разовые прорывы.
Успешный завод — это не тот, у которого самый новый цех. Это тот, который создал систему, позволяющую знаниям и опыту, полученным при решении одной конкретной проблемы с зубчатым кольцом для коробки передач, превратиться в стандартную процедуру, полезную для всех будущих проектов. Инновация становится не исключением, а рутиной. И это, пожалуй, самый сложный, но и самый важный этап эволюции для любого производителя в этой консервативной, но жизненно важной отрасли.
Поэтому, когда спрашиваешь о внедрении инноваций, стоит смотреть не только на каталоги нового оборудования на сайте, но и на то, как организована работа на участке, как происходит обмен информацией между отделами, и на какой процент от выручки компания тратит на обучение своего персонала. Вот эти, часто невидимые со стороны, факторы и определяют реальную способность к обновлению в долгосрочной перспективе.